वेल्डिंग जोड़ों का वगीकरण (Classification Of Welding Joints) और वेल्डिग तकनीक (Welding Technique)


इस पोस्ट में हम जानेंगे वेल्डिंग जोड़ों का वगीकरण (Classification Of Welding Joints) और वेल्डिग तकनीक (Welding Technique) जसे - Leftward Welding तथा Right Hand Welding के बारे में |


वेल्डिंग जोड़ों का वगीकरण (Classification Of Welding Joints)

Classification-Of-Welding-Joints-And-Welding-Technique

 
वेल्डिंग 
जोड़ मुख्यतः पांच प्रकार के होते हैं जो निम्नलिखित हैं |

गैस वैल्डिंग (Gas Welding) गैस वैल्डिंग के प्रकार (Types Of Gas Walding) तथा गैस वैल्डिंग में प्रयुक्त उपकरण

 इस पोस्ट में हम जानेंगे गैस वैल्डिंग (Gas Welding) गैस वैल्डिंग के प्रकार (Types Of Gas Walding) तथा गैस वैल्डिंग में प्रयुक्त उपकरण एवं गैस वेल्डिंग ज्वाला और दोष (Gas Welding Flame) आदि |

Gas-Walding-And-Types-Of-Gas-Walding


गैस वैल्डिंग (Gas Welding)

जिस वैल्डिंग में जोड़े जाने वाली धातु के किनारों को गैसों के द्वारा ताप देकर गलनांक तक पहुँचाया जाता है, उसे गैस वैल्डिंग कहते है |
गैस वैल्डिंग में ताप प्राप्त करने के लिए अधिकतर ऑक्सीजन तथा एसीटिलीन गैसें प्रयोग की जाती हैं।
इस गैसों में जलने का कार्य एसीटिलीन गैस करती है तथा जलाने का कार्य ऑक्सीजन गैस करती है।
ऑक्सी-एसीटिलीन गैसों के जलने से तीन प्रकार की ज्वालाएँ बनती हैं - उदासीन ज्वाला, कार्बुराइजिंग ज्वाला तथा ऑक्सीडाइजिंग ज्वाला
गैस वैल्डिंग में कुछ अन्य प्रकार की ज्वलनशील गैसें भी प्रयोग की जाती हैं। जैसे - प्रोपने (Propane), ब्यूटेन (Butane), हाइड्रोजन (Hydrogen), कोल गैस (Coal Gas), पैट्रोल गैस (Petrol Gas) तथा प्राकृतिक गैस (Natural Gas) इत्यादि।
गैस वैल्डिंग के द्वारा पतली चद्दरों को पिघलाकर खाली स्थान को उसी धातु की वैल्डिंग रॉड के द्वारा जोड़ा जाता है।

गैस वैल्डिंग के प्रकार (Types Of Gas Walding)

  1. लो प्रेशर गैस वैल्डिंग (Low Pressure Gas welding)
  2. हाई प्रैशर गैस वैल्डिंग ( High Pressure Gas Welding)

लो प्रैशर गैस वैल्डिंग (Low Pressure Gas welding)

इस वैल्डिंग विधि में एसीटिलीन गैस को लो प्रेशर एसीटिलीन जैनरेटर में तैयार करके प्रयोग की जाती है और ऑक्सीजन गैस को सिलैण्डर से प्राप्त करते हैं।

हाई प्रेशर गैस वैल्डिंग ( High Pressure Gas Welding)

इस प्रकार की वैल्डिंग विधि में एसीटिलीन गैस सिलैण्डर में भरी होती है, जिसका दबाव' 15.5 kgm/cm' होता है। इस विधि में भी ऑक्सीजन सिलैण्डर में भरी होती है। इस सिलैण्डर में गैस का दाब 12.5 kgm/em होता है।

गैस वैल्डिंग में प्रयुक्त उपकरण

ऑक्सीजन सिलैण्डर (Oxygen Cylinder)

  • ऑक्सीजन सिलैण्डर का रंग काला होता है।
  • यह सिलैण्डर एलॉय स्टील का बना होता है और इसके आउटलेट वाल्व में दायें हाथ की चूड़ियाँ (Right Hand Thread) कटी होती हैं। इसके ऊपर रैगुलेटर फिट किया जाता है।
  • यह सिलैण्डर एसीटिलीन सिलैण्डर की अपेक्षा लम्बा और पतला होता है।
  • ये सिलैण्डर 3400, 5200 तथा 6800 लीटर की क्षमता में मिलते हैं।
  • इस सिलैण्डर में दाब (Pressure) 120 kgm/cm2 से 150 kgm/cm') तक होता है।

एसीटिलीन सिलैण्डर (Acetylene Cylinder)

  • एसीटिलीन सिलैण्डर का रंग मैरून होता है। यह सिलैण्डर आक्साजन सिलैण्डर की अपेक्षा छोटा तथा मोटाई में ज्यादा होता है।
  • ये सिलैण्डर एलॉय मेरून स्टील के बनाए जाते हैं।
  • एसीटिलीन सिलैण्डर के वाल्व पर बायें हाथ (Left Hand Thread) की चूड़ियाँ कटी होती हैं।
  • यह सिलैण्डर 150 k.g/cm दाब पर भरे जाते हैं।
  • एसीटिलीन गैस सिलैण्डरों में उच्च दाब पर बनी नहीं रहती
  • इसलिए ये अलग-अलग क्षमता में उपलब्ध होते है।
  • ऑक्सीजन गैस रैगुलेटर (Oxygen Gas Regulator)
  • ऑक्सीजन गैस सिलैण्डरों में उच्च दाब (High Pressure) में भरी होती है। जब वैल्डिंग में गैस प्रयोग की जाती है तो यह प्रेशर कम होता जाता है। इसलिए कार्यखण्ड तक एक समान प्रेशर बनाए रखने के लिए प्रेशर रेगुलेटर का प्रयोग किया जाता है।
  • प्रेशर रेगुलेटर से निकलने वाली गैस का दाब एक समान ही रहता है।
  • सिलैण्डर का दाब (Pressure) तथा रेगुलेटर से निकलने वाली गैस का दाब (Pressure) जानने के लिए इस रेगुलेटर पर दो दाब गेज (Pressure Gauge) लगे होते हैं।
  • ऑक्सीजन रेगुलेटर का रंग काला होता है। ये रेगुलेटर बनावट के आधार पर दो प्रकार के होते हैं

(i) सिंगल-स्टेज रेगुलेटर (Single Stage Regulator)
(ii) टू-स्टेज रेगुलेटर (Two Stage Regulator)

एसीटिलीन गैस रैगुलेटर (Acetylene Gas Regulator)

Acetylene-Gas-Regulator-In-Hindi


  • यह रेगुलेटर, ऑक्सीजन गैस रेगुलेटर की तरह ही प्रयोग में लाया जाता है।
  • एसीटिलीन गैस रैगुलेटर बाएं हाथ की चूड़ियाँ (Left Hand Thread) कटी होती हैं। यह रैगुलेटर मैरून रंग का होता है।
  • एसिटिलीन गैस सिलैण्डर में गैस दाब (Pressure) और ब्लो पाईप से एसीटिलीन गैस को नियंत्रित करने के लिए प्रयोग किया जाता है।
  • यह रेगुलेटर ऑक्सीजन रेगुलेटर की अपेक्षा भार में हल्का होता है।

एसीटिलीन जनरेटर (Acetylene Generator)

  • कम दाब वैल्डिंग (Low Pressure Welding) में एसीटिलीन गैस तैयार करने के लिए एसीटिलीन जनरेटर की आवश्यकता होती है |
  • इसका प्रयोग वहाँ किया जाता है, जहाँ एसीटिलीन की खपत अधिक मात्रा में हो।
  • इस जेनरेटर में कैल्शियम कार्बाइड में पानी मिलाकर एसीटिलीन गैस उत्पन्न की जाती है। 
  • इसके लिए दो विधियाँ प्रयोग करते हैं

(i) वाटर-टू कार्बाइड टाइप (Water To Carbide Type)

Water-To-Carbide-Type-Acetylene-Generator


(ii) कार्बाइड-टू वाटर टाइप (Carbide to Water Type)

Carbide-To-Water-Type-Acetylene-Generator


होज पाईप (Hose Pipe)

  • होज पाईप के द्वारा गैस को ब्लो पाईप (Blow Pipe) तक
  • पहुंचाया जाता है।
  • यह पाईप रबड़ और कपडे से मजबूती से बनी होती है।
  • यह इतनी मजबूत होती है कि गैस के दाब (Pressure) को आसानी से सहन कर लेती है।
  • इसके अन्दरूनी व्यास से इसका साइज लिया जाता है, जो अलग-अलग होता है।
  • ऑक्सीजन गैस के लिए हौज पाईप का रंग काला तथा एसीटिलीन गैसे के हौज पाईप का रंग लाल होता है।
  • हौज पाईप की लम्बाई 5 मीटर से 20 मीटर तक होती है |

ब्लो पाईप (Blow Pipe) या गैस वैल्डिंग टॉर्च (Gasw
Torch)

  • ऑक्सीजन गैस तथा एसीटिलीन गैस को आवश्यक मात्रा में ज्वाला (Flame) उत्पन्न करने के लिए ब्लो पाईप का उपयोग किया जाता है।
  • इसके हैण्डल के पीछे ऑक्सीजन और एसीटिलीन गैस कनैक्शन बने होते हैं। इन कनैक्शन में होज पाईप फिट की
  • जाती है |
  • ऑक्सीजन कन्ट्रोल वाल्व से ऑक्सीजन नियंत्रित होती हुई मिक्सिंग चैम्बर के बीच में पहुंचती है।
  • यह मिली हुई गैस नौजल से बाहर निकलकर ज्वाला (Flame) उत्पन्न करती है।
  • ब्लो पाईप के प्रकार

  1. लो प्रेशर ब्लो पाइप (Low Pressure Blow Pipe) 
  2. हाई प्रेशर ब्लो पाइप (High Pressure Blow Pipe)
  3. ऑटोमेटिक या इक्विल प्रेशर ब्लो पाईप (Automatic or Equal Pressure Blow Pipe)

फिलर रॉड तथा फ्लक्स (Filler Rod and Flux)

  • गैस वैल्डिंग में वैल्डिंग की जाने वाली धातु के किनारों के जोड़ के बीच का खाली स्थान भरने के लिए फिलर रॉड (Filler Rod) का प्रयोग किया जाता है।
  • फिलर रॉड का चुनाव वैल्ड किए जाने वाली धातु के आधार पर किया जाता है।
  • ऑक्सीकरण (Oxydation) तथा अन्य रासायनिक क्रियाओं को रोकने के लिए फ्लक्स (Flux) का प्रयोग किया जाता है। अलग -अलग धातुओं के लिए भिन्न-भिन्न फ्लक्स प्रयोग किए जाते हैं।

वैल्डर ड्रेस (Welder Dress)

गैस वैल्डिंग करते समय वैल्डर द्वारा अपने शरीर की सुरक्षा के लिए जिन साधनों का प्रयोग किया जाता है, उसे वैल्डर ड्रेस कहते हैं।
इसमें मुख्य रूप से 4 वस्तुएँ प्रयोग की जाती हैं -
(i) एप्रन (Apron)
(ii) ऐनक (Goggles)
(iii) दस्तानें (Gloves)
(iv) जूते (Shoes)
  • एप्रन (Apron), दस्ताने (Gloves) तथा जूते (Shoes) चमड़े के बने होते हैं।
  • इनको गैस वैल्डिंग में होने वाले स्पार्क की चिंगारियों से सुरक्षा के लिए प्रयोग किया जाता है। जब फीडर रॉड छोटी रह जाती है तो हाथों के जलने का भय रहता है इसलिए हाथों की सुरक्षा के लिए दस्तानों (Gloves) का प्रयोग किया जाता है।
  • वैल्डिंग करते समय ज्वाला (Flame) की तेज रोशनी का आंखों पर बुरा प्रभाव पड़ता है इसलिए आंखों की सुरक्षा के लिए ऐनक (Goggles) का प्रयोग किया जाता है।
  • एप्रन (Apron) का शरीर से आगे के भाग पर इस्तेमाल किया जाता है।

टॉर्च लाइटर (Torch Lighter)

यह एक चिमटे के आकार का यन्त्र है। इसमें एक पत्थर फिट होता है, जिसे घुमाने पर आग उत्पन्न होती है। जो टिप के साथ लगाकर गैसों को जलाती है, जिससे ज्वाला (Flame) बनती है। टॉर्च लाइटर के बिना यदि दियासिलाई से जलाया जाए तो हाथ के जलने का भय रहता है। यदि टॉर्च लाइटर न हो तो इसके लिए जलती हुई रस्सी प्रयोग की जा सकती है।

चाबी और स्पैनर (Key and Spanner)

गैस सिलैण्डरों के वाल्व को खोलने के लिए कभी भी संडासी (Tongs) या प्लास (Plier) का प्रयोग नहीं करना चाहिए।
इनको खोलने के लिए विशेष प्रकार की चाबियाँ प्रयोग में लाई जाती हैं।
वैल्डिंग टॉर्च की टिप बदलने के लिए स्पैनर का इस्तेमाल किया जाता है।
वैल्डिंग में प्रयुक्त अन्य उपकरण
(i) हथौड़ा (Hammer)
(ii) जॉब पकड़ने के लिए संडासियाँ (Tongs For Clamp-          Of Jobs)
(iii) छैनी (Chisel)
(iv) रेती (Files)
(v) वाइस (Vice)
(vi) ग्राईंडर (Grinder)

गैस वेल्डिंग ज्वाला (Gas Welding Flame)

  • गैस वैल्डिंग करते समय टिप पर जो दोनों गैसों के मिलने से एक लौ उत्पन्न होती है, उसे ज्वाला (Flame) कहते हैं। ज्वाला के जलने से जो ताप पैदा होता है, उससे ही धातु को पिघलाया जाता है।
  • ऑक्सी-एसीटिलीन गैस के जलने से तीन प्रकार की ज्वाला उत्पन्न होती है, जो निम्नलिखित हैं :

उदासीन ज्वाला(Neutral Flame)

Gas-Walding-Neutral-Flame


  • उदासीन ज्वाला का प्रयोग वैल्डिंग के कार्यों में सबसे अधिक होता है।
  • इस प्रकार की ज्वाला में ऑक्सीजन और एसीटिलीन गैस को ब्लो पाईप (Blow Pipe) में बराबर मात्रा में मिलाकर जलाया जाता है |
  • इस ज्वाला के भीतरी कोन (Inner Cone) की लम्बाई अधिक और आगे से गोलाकर होती है।
  • उदासीन ज्वाला का तापमान 3600°C के लगभग होता है। उदासीन ज्वाला का प्रयोग माइल्ड स्टील (Mild Steel), स्टैनलैस स्टील (Stainless Steel), तांबा (Copper), कास्ट आयरन (Cast Iron), तथा ऐल्यूमिनियम (Aluminium) की वैल्डिंग में किया जाता है।

कार्बुराइजिंग ज्वाला (Carburising Flame)

Gas-Walding-Carburising-Flame


  • इस ज्वाला में ऑक्सीजन गैस की तुलना में एसीटिलीन गैस की मात्रा अधिक होती है।
  • इस ज्वाला में बीच का भाग (Intermediate Zone) भी होता है। इस ज्वाला को रिड्यूसिंग ज्वाला (Reducing Flame) भी कहा जाता है।
  • यदि उदासीन ज्वाला (Neutral Flame) में दी जाने वाली ऑक्सीजन की मात्रा घटा दी जाए तो यह कार्बुराइजिंग ज्वाला बन जाती है।
  • कार्बुराइजिंग ज्वाला का तापक्रम 3038°C तक ही होता है। इस ज्वाला का प्रयोग हार्ड फेसिंग के लिए तथा फ्लेम क्लीनिंग के लिए किया जाता है।
  • कार्बुराइजिंग ज्वाला का प्रयोग - हाई कार्बन स्टील (High Carbon Steel), एलॉय स्टील (Aloy Steel) तथा ऐल्युमिनियम (Aluminium) की वैल्डिंग में भी किया जाता है।

ऑक्सीडाइजिंग ज्वाला (Oxydising Flame)

Gas-Walding-Oxydising-Flame


  • इस ज्वाला में एसीटिलीन गैस की तुलना में ऑक्सीजन गैस की मात्रा अधिक होती है। उदासीन ज्वाला (Neutral Flame) बनाने के बाद यदि ऑक्सीजन गैस की मात्रा बढ़ा दी जाए तो यह बनने वाली ज्वाला ऑक्सीडाइजिंग ज्वाला बन जाती है। यह ज्वाला उदासीन ज्वाला की तरह ही होती है अन्तर केवल इतना होता है कि इसका अन्दरूनी कोन (Inner Cone) उदासीन ज्वाला की अपेक्षा छोटा और पतला होता है।
  • यह ज्वाला ऑक्सीकृत (Oxidise) करती है, जिससे यह ज्वाला वैल्डिंग करने में कमजोर होती है।
  • ऑक्सीडाइजिंग ज्वाला का प्रयोग - स्टील (Steel), पीतल (Brass), कास्ट आयरन (Cast Iron) तथा काँसे की वैल्डिंग में किया जाता है।

गैस वैल्डिंग में ज्वाला में उत्पन्न दोष

ज्वाला का कांपना (Flickering of Fire)

इस दोष में ज्वाला समान रूप से नहीं जलती अर्थात् ज्वाला कांपती हुई जलती है। यह दोष वाटर सील से होज पाईप में पानी आने से उत्पन्न होता है।
निवारण : वाटर सील में पानी का तल चैक कर लेना चाहिए। वैल्डिंग टॉर्च को होज पाईप से निकालकर गैस के वाल्व को खोलकर रुका हुआ पानी बाहर निकाल लेना चाहिए।

ज्वाला का टूटना (Breaking of Flame)

गैस का दाब अधिक होने के कारण ज्वाला वैल्डिंग टॉर्च की टिप से अधिक आगे जलती हुई दिखाई देती है और बार-बार टूटती हुई दिखाई देती है।
निवारण : सिलेण्डरों के रेगुलेटरों के द्वारा दाब (Pressure) कम करने से ज्वाला (Flame) का टूटना बन्द हो जाता है,

ज्वाला के साइज का छोटा-बड़ा होना (Changing,
of Flame)

सिलैण्डरों के दाब रेगुलेटरों (Pressure Regulators) के ठीक तरह से काम न करने के कारण गैसों का दाब कम-ज्यादा रहता है। यह दोष ज्यादातर सिंगल स्टेज रेगुलेटरों में होता है।
निवारण : इस दोष के निदान के लिए सिंगल स्टेज रेगलेटरों स्थान पर डबल-स्टेज रेगुलेटरों का इस्तेमाल करना चाहिए।

बैक फायर (Back Fire)

वैल्डिंग करते समय ज्वाला का अचानक पटाखा होने के बाद बन्द हो जाना, बैक फायर कहलाता है।
निवारण : वैल्डिंग टॉर्च को बन्द करके उसकी टिप को ठण्डा करने के बाद साफ करने के बाद वैल्डिंग प्रक्रिया शुरू करनी चाहिए।

फ्लैश बैक (Flash Back)

वैल्डिंग करते समय ज्वाला (Flame) वैल्डिंग टॉर्च के अन्दर चली जाती है तथा हैण्डल को गर्म कर देती है। इस दोष में सी - सी की आवाज भी आती है।
निवारण : इस दोष से बचने के लिए टॉर्च के दोनों नीडल वाल्व को बन्द कर देना चाहिए। वाटर सील का पानी चैक कर चाहिए। दोष को सही करके ही वैल्डिंग प्रक्रिया शुरू चाहिए।

पोपिंग (Popping)

इस दोष के कारण जलती हुई ज्वाला में पिट-पिट की
आती है। यह दोष गैस की सप्लाई कम होने के कारण पैदा है। टॉर्च को धातु पर एक जगह अधिक देर तक रखने से भी दोष उत्पन्न होता है।
निवारण : वैल्डिंग टॉर्च के नीडल वाल्व (Needle Valves) को खोलकर गैस की सप्लाई बढ़ा देनी चाहिए तथा वैल्डिंग टॉर्च को एक स्थान पर अधिक समय तक नहीं रखना चाहिए।

टॉर्च टिप तथा हैड का अधिक गर्म हो जाना (Torch Tip and Head becomes too Hot)

ताप के रेडियेशन के कारण ज्वाला (Flame) का सही दिशा में प्रयोग न करने के कारण टिप (Tip) तथा हैड (Head) गर्म हो जाते हैं।
निवारण : वैल्डिंग टॉर्च का अधिक गर्म होने पर उसे पानी द्वारा ठण्डा कर लेना चाहिए। ऐसा करते समय टॉर्च का वाल्व खुला रखना चाहिए क्योंकि ऐसा करते समय कभी-कभी वाल्व में पानी भर जाता है।

आर्क वैल्डिंग (Arc Welding) तथा आर्क वैल्डिंग में प्रयोग किए जाने वाले उपकरण


इस पोस्ट में हम जानेंगे आर्क वैल्डिंग (Arc Welding) तथा आर्क वैल्डिंग में प्रयोग किए जाने वाले उपकरण जैसे-वैल्डिंग सैट (Welding Set) वेल्डिंग गेज (Walding Gauge) वैल्डिंग केबल (Welding Cables) चिपिंग हैमर (Chipping Hammer) आदि के बारे में |

Arc-Walding-Or-Usme-Pryog-Kiye-Jane-Wale-Upkran-ke-Bare-Me-Btaya-Gya-Hai


आर्क वैल्डिंग (Arc Welding)

  • जिस वैल्डिंग में जोड़े जाने वाली धातु के किनारों को विद्युत के करन्ट के द्वारा ताप देकर गलाया जाता है, उस वैल्डिंग को आर्क वैल्डिंग कहते हैं। 
    Arc-Walding-Proses-Ke-Bare-Btaya-Gya-Hai

  • इस वैल्डिंग में धातुओं को ताप प्रदान करने के लिए वैल्डिंग रॉड़ प्रयोग किए जाते हैं, जो धातुओं और बिजली के इलैक्ट्रॉड (Electric Electrode) होते हैं। बिजली के द्वारा बनी ज्वाला (Flame) का तापमान 3600°C से 4000°C तक होता है।
  • यह ताप धातुओं तथा इलैक्ट्रॉड को पिघला देता है, जिससे ये धातुएँ आपस में जुड़ जाती हैं।
  • इस वैल्डिंग में दो प्रकार की विद्युत प्रयोग की जाती है, जिसे ए.सी. वैल्डिंग तथा डी.सी. वैल्डिंग कहा जाता है। ए.सी. वैल्डिंग में ट्रांसफार्मर (Transformer) द्वारा करंट प्राप्त किया जाता है तथा डी.सी. वैल्डिंग में डी.सी. जैनरेटर (D.C. Generator) या रैक्टीफायर (Rectifire) द्वारा करंट प्राप्त किया जाता है। 

आर्क वैल्डिंग में प्रयोग किए जाने वाले उपकरण

वैल्डिंग सैट (Welding Set)

बिजली की आर्क (Arc) के लिए आवश्यक मात्रा में वोल्टेज तथा करंट को कार्यखण्ड तक पहुंचाने के लिए जिस उपकरण (Devical का प्रयोग किया जाता है, उस उपकरण को वैल्डिंग सैट (Welding Set) कहते हैं। वैल्डिंग सैट इस प्रकार के बने होते हैं कि करंट और वोल्टेज को आवश्यकतानुसार सप्लाई करें। आर्क वैल्डिंग में अधिक करंट और कम वोल्टेज की आवश्यकता होती है, जिसके लिए वैल्डिंग सैट का प्रयोग किया जाता है।

वैल्डिंग सैट दो प्रकार के होते हैं

  1. डायरैक्ट करंट वैल्डिंग सैट (Direct Current Welding Set)
  2. आल्टरनेटिंग करंट वैल्डिंग सैट (Alternating Current Welding Set) 

वैल्डिंग केबल (Welding Cables) 

  • वैल्डिंग केबल बिजली की तारें होती हैं, जो वैल्डिंग सैट से कार्य- खण्ड तक तथा कार्य खण्ड से वापस वैल्डिंग सैट तक करंट ले जाने में सहायता करती है।
  • जिन केबल्स का प्रयोग वैल्डिंग सैट से इलैक्ट्रॉड होल्डर तक किया जाता है, उसे इलैक्ट्रॉड केबल कहते हैं। 
  • ये केवल ताम्बे की बनी होती है और सुपर फ्लैक्सीबल रबर से ढकी होती है, इलैक्ट्रॉड केबल और अर्थ केबल एक समान साइज की प्रयोग की जाती है। 

अर्थ क्लैम्प (Earth Clamp)

अर्थ क्लैम्प को ग्राउन्ड क्लैम्प भी कहा जाता है। 
अर्थ केबल को वैल्डिंग टेबल या जॉब के साथ जोड़ने में अर्थ क्लैम्प की आवश्यकता पड़ती है।
अर्थ क्लैम्प ताँबे या तांबे के एलॉय के बनाए जाते हैं। 

वैल्डिंग हैण्ड स्क्रीन (Welding Hand Screen) 

वैल्डिंग करते समय बिजली की तेज और हानिकारक रोशनी से ऑखों और चेहरे के बचाव के लिए वैल्डिग हैण्ड स्क्रीन का प्रयोग किया जाता है। स्क्रीन को हाथ में पकड़कर वैल्डिंग करने का प्रयोग किया जाता है |
वैल्डिंग से उत्पन्न हानिकारक अल्ट्रावायलेट किरणें तथा अल्फ्रारेंड किरणों से भी वैल्डिंग हैण्ड स्क्रीन बचाव करती है। 

वेल्डिंग गेज (Walding Gauge)

Walding-Gauge-Ke-bare-Mai


वेल्डिंग किए गए जोड़ में भरी गई फिलर धातु की मोटाई को मापने के लिए वेल्डिंग गेज का प्रयोग किया जाता है |
वेल्डिंग गेज की सहायता से बट और फिलेट जोड़ भी चेक किए जाते हैं |

वैल्डिंग हैल्मेट (Halmet)

वैल्डिंग हैन्ड स्क्रीन और हैल्मेट दोनों एक ही प्रकार के होते हैं। अन्तर केवल इतना होता है कि वैल्डिंग हैण्ड स्क्रीन के प्रयोग से वैल्डर का एक हाथ स्वतन्त्र होता है। परन्तु हैल्मेट के प्रयोग से वैल्डर के दोनों हाथ स्वतन्त्र होते हैं। इसमें रंगदार शीशे के साथ प्लेन शीशे लगे होते हैं। 

चिपिंग हैमर (Chipping Hammer)

वैल्डिंग की हुई सतह से मैल (Slag) उतारने या हटाने के लिए चिपिंग हैमर का प्रयोग किया जाता है। ये हैमर मिडियम कार्बन स्टील के के बनाए जाते हैं और लकड़ी का हैण्डल फिट होता है। इसके दोनों सिरे छैनी (Chiesel) के जैसे तेज बने होते हैं ताकि चिपिंग में आसानी हो। 

ऐनक (Goggles)

ये ऐनक चिपिंग ऐनक (Chipping Goggles) के नाम से भी जानी जाती हैं। इनका प्रयोग चिपिंग और ग्राइन्डिंग करते समय किया जाता है। इनको सिर पर लगाने के लिए इलास्टिक बैंड (Elastic Band) लगी होती है। इसका प्रयोग इसलिए किया जाता है कि आंखों में चिप्स ना पड़े। 

वायर ब्रुश (Wire Brush) 

यह ब्रुश लकड़ी का बना होता है, जिसमें स्टील की तारे फिट की हुई होती हैं। तारों की कार्य क्षमता लम्बे समय तक बढ़ाने के लिए इनको हार्ड एण्ड टैम्पर किया होता है। वायर ब्रुश के प्रयोग के समय इसे एक ही दिशा में चलाना चाहिए। गर्म जॉब पर वायर ब्रुश प्रयोग नहीं किए जाते क्योंकि ऐसा करने से इनकी स्ट्रेंग्थ समाप्त हो जाती है। 

दस्ताने, एप्रन तथा लैग गार्ड आदि (Gloves, Apron And Leg Guard etc.)

  • वैल्डिंग करते समय वैल्डर को अपने शरीर की सुरक्षा की बहुत आवश्यकता होती है। इसके लिए दस्ताने, एप्रन और लैग गार्ड उसकी सुरक्षा के लिए उत्तम हैं। 
  • ये चमड़े के बने हुए होते हैं। 
  • ये उड़ती हुई चिंगारियों (Sparks), फ्लैश (Flash), हीट (Heat) तथा स्पैटर्स (Spatters) आदि से बचाव करते हैं। दस्तानों (Gloves) का प्रयोग हाथों की सुरक्षा के लिए करते हैं, एप्रन (Apron) का प्रयोग शरीर के सामने की सुरक्षा के लिए करते हैं, लैग गार्ड पैरों की सुरक्षा के लिए प्रयोग किए जाते हैं तथा चमड़े के बने जूते प्रयोग किए जाते हैं। 

टूल किट (Tool Kit)

टूलं किट को टूल बॉक्स भी कहा जाता है। इसमें निम्न प्रकार के औजार होते हैं :
(A) स्टील रूल (Steel Rule)
(B) ट्राई स्क्वायर (Try Square)
(C) हैमर (Hammer)
(D) पंच (Punch)
(E) संडासियाँ (Tongs)
(F) स्क्राइबर (Scriber)
(G) रेतियाँ (Files)
(H) प्लास (Pliers)
(I) बेवल प्रोट्रेक्टर (Bevel Protractor)
(J) प्लम्बर बॉब (Plumb Bob)
(K) छैनियां (Chisels)
(L) स्प्रिट लेवल (Sprit Level) 

वैल्डिंग (Welding) क्या है जोड़ तथा दाब की आधार पर वेल्डिंग के प्रकार और थर्मिट वैल्डिंग (Thermit Weldling)


इस पोस्ट में हम जानेंगे वैल्डिंग (Welding) क्या है जोड़ तथा दाब की आधार पर वेल्डिंग के प्रकार(Types of welding) ऑटोजीनियस वैल्डिंग (Autogeneous Welding), हैट्रोजीनियस वैल्डिंग (Hetrogeneous Welding) फ्यूजन वैल्डिंग या नॉन-प्रेशर वैल्डिंग (Fusion Welding or Non-Pressure Welding),
नॉन-फ्यूजन (Non - Fusion) या प्रेशर वैल्डिंग (Pressure Welding), रोल वैल्डिंग (Roll Welding),
हैमर वैल्डिंग (Hammer Welding),डाई वैल्डिंग (Die Welding),और थर्मिट वैल्डिंग (Thermit Welding) के बारे में |

Welding kya hai joint aur pressure ke Aadhar per welding ke prakar

वैल्डिंग (Welding) क्या है

वैल्डिंग एक ऐसा बन्धक (Fastener) हैं जिसके द्वारा हम धातुओं को स्थाई रूप से जोड़ते हैं, अर्थात् (Welding) एक ऐसी तकनीक है, जिसके द्वारा धातुओं को उचित तापमान देकर दबाव या बिना दबाव के जोड़ा जाता है। जोड़ की खाली जगह को भरने के लिए फीलर धातु (Filler Metal) का प्रयोग किया जाता है परन्तु कुछ वैल्डिंग ऐसी होती है, जिनमें फीलर धातु (Filler Metal) की आवश्यकता नहीं पड़ती है।
फीलर धातु का गलनांक जोड़ी जाने वाली धातु के गलनांक से अपेक्षाकृत कम होता है।
आधुनिक युग में वैल्डिंग का प्रयोग लगभग सभी स्थानों पर होने लगा है, जैसे :
  • हवाई जहाज बनाने के लिए (In Aeronautical Industry)
  • रेलवे के निर्माण के लिए (In Railway)
  • ट्रैक्टर उद्योग में (In Tractor Industry)
  • ऑटोमोबाइल उद्योग (In Automobile Industry) भवन निर्माण (In Building Construction)
  • बाँध बनाने में (In Dams)
  • पुल बनाने में (In Bridge Manufacturing)
  • फर्नीचर बनाने में (In Furniture Manufacturing)
  • जिग तथा फिक्सचर्स बनाने के लिए (For manufacturing Jig and Fixture)
  • रिपेयर तथा मरम्मत के लिए (In Repair Work) साइकिल उद्योग में (In Cycle Industries)
  • भारी उद्योगों में (In Heavy Industries)

जोड़ तथा दाब की आधार पर वेल्डिंग के प्रकार(Types of welding)

जोड़ के आधार पर वैल्डिंग दो प्रकार की होती है

(A) ऑटोजीनियस वैल्डिंग (Autogeneous Welding) 
(B) हैट्रोजीनियस वैल्डिंग (Hetrogeneous Welding) 

ऑटोजीनियस वैल्डिंग (Autogeneous Welding)

जब एक ही प्रकार की धातुओं को उसी धातु की फीला वैल्डिंग की जाती है तो उस वैल्डिंग को आटोजीनियस वैल्डिंग हैं।

हैट्रोजीनियस वैल्डिंग (Hetrogeneous Welding)

  • जब दो अलग धातुओं को आपस में जोड़ा जाए तो उसे हैट्रोजीनियस वैल्डिंग कहते हैं।
  • इस वैल्डिंग में फीलर रॉड (Filler Rod) का गलनांक जोडे जाने वाली धातु से कम होता है, जैसे : पीतल (Brass) और-ताँबा (Copper), माइल्ड स्टील (Mild Steel) और कास्ट आयरन (Cast Iton) को इसी वैल्डिंग विधि से जोड़ा जाता है।

दाब के आधार पर वैल्डिंग 

1. फ्यूजन वैल्डिंग या नॉन-प्रेशर वैल्डिंग (Fusion Welding or Non-Pressure Welding)
2. नॉन-फ्यूजन (Non - Fusion) या प्रेशर वैल्डिंग (Pressure Welding)

फ्यूजन वैल्डिंग या नॉन-प्रेशर वैल्डिंग (Fusion Welding or Non-Pressure Welding)

  • इस क्रिया में वैल्डिंग की जाने वाली धातु के किनारों को पिघलने तक गर्म किया जाता है। जब किनारे पिघलना शुरू कर देते हैं तो वैल्डिंग रॉड के द्वारा फिलर धातु (Filler Metal) भरी जाती है। जब यह जोड ठण्डा होता है तो एक मजबूत और पक्का जोड़ बन जाता है।
  • जोड़े जाने वाली धातु तथा फिलर धातु को पिघलाने के लिए ऑक्सी-एसीटिलीन या विद्युत का प्रयोग किया जाता है।
  • इस प्रक्रिया में जोड़ी जाने वाली धातु तथा फिलर धातु का आपस में फ्यूजन हो जाता है।
फ्यूजन वैल्डिंग के प्रकार (Types Of Fusion welding)
(i) आर्क वैल्डिंग (Arc Welding)
(ii) गैस वैल्डिंग Gas Welding)
(iii) थर्मिट वैल्डिंग (Thermit Welding)

थर्मिट वैल्डिंग (Thermit Weldling)


Thermit Weldling karne ki vidhi ke bare mein bataya gya h


  • इस वैल्डिंग विधि में थर्मिट पाउडर (Thermit Powder) का प्रयोग करके रासायनिक क्रिया द्वारा जॉब को ताप प्रदान किया जाता है |
  • ऐल्यूमिनियम तथा आयरन ऑक्साइड को मिलाकर थर्मिट पाउडर तैयार किया जाता है।
  • इस थर्मिट पाउडर का ताप लोहे के गलनांक से दो गुना होता है, जो 3000°C तक होता है।
  • इस वैल्डिंग का प्रयोग रेलवे (Railway), रोलरों (Rollers), शाफ्टों (Shafts), कास्टिंग (Casting) के बड़े-बड़े पार्ट्स (Parts) तथा बड़ी-बड़ी गरासियों (Gears) को वैल्ड करने के लिए प्रयोग किया जाता है। इस प्रक्रिया में मोल्ड (Mold), क्रूसीबल (Crucibie) तथा मोम का पैटर्न (Wax Pattern) प्रयोग किया जाता है।

नॉन-फ्यूजन (Non - Fusion) या प्रेशर वैल्डिंग (Pressure Welding)

जिस वैल्डिंग में धातु के किनारों को पिघलने की अवस्था तक लाकर दबाव देकर जोड़ा जाता है, उसे प्रैशर वैल्डिंग कहते हैं।
इस वैल्डिग़ को प्लास्टिक वैल्डिंग भी कहते हैं क्योंकि इस वैल्डिंग में जोड़े जाने वाले पार्टी को प्लास्टिक अवस्था तक गर्म किया जाता है।
(i) फोर्ज वैल्डिंग (Forge Welding)
(ii) रजिस्टैंस वैल्डिंग (Resistance Welding)

फोर्ज वैल्डिंग (Forge Welding)

  • यह वैल्डिंग विधि लोहारगिरी (Blacksmithy) की ही एक क्रिया है। इसके लिए जिन भागों को जोड़ना होता है, उन्हें भट्टी (Forge) में गर्म करके पिघलाया जाता है |
  • जब इन भागों का रंग हल्के पीले से सफेद रंग में बदलता है तो इनके सिरों को मिलाकर हैमर से चोट लगाकर जोड़ दिया जाता है।
  • इस वैल्डिंग के द्वारा पिटवाँ लोहा (Wrought Iron) तथा माइल्ड स्टील (Mild Steel) से बने पार्टों को जोड़ा जाता है।

फोर्ज वैल्डिंग की विधियाँ

(A) रोल वैल्डिंग (Roll Welding)
(B) हैमर वैल्डिंग (Hammer Welding)
(C) डाई वैल्डिंग (Die Welding)

रोल वैल्डिंग (Roll Welding)

रोल वेल्डिंग एक ठोस अवस्था कि वेल्डिंग प्रक्रिया है जिसमें धातु को जोड़ने के लिए पर्याप्त दबाव रोल के माध्यम से लगाया जाता है, यह प्रक्रिया धातु को गर्म करके तथा ठंडी अवस्था में भी की जा सकती है |
अगर वेल्डिंग बिना धातु को गर्म कीये की जाती है तो इसे कोल्ड रोल वेल्डिंग कहा जाता है
और अगर हीट का इस्तेमाल वेल्डिंग के लिए किया जाता है तो इसे हॉट रोल वेल्डिंग कहा जाता है।

हैमर वैल्डिंग (Hammer Welding)

यह वेल्ड सीम को समतल करता है जिसे ऑक्सीजन फ्लेम वेल्डिंग द्वारा वेल्ड किया जाता है। 
इसके दो मुख्य लाभ हैं: पहला प्रभाव यह है कि वैल्डिंग कि संयुक्त की ऊंचाई चपटी होती है। और दूसरा प्रभाव यह है कि धातु की चादर को ठंडा होने के दौरान सिकुड़न के कारण होने वाला तनाव एक हद तक कम हो जाता है।

डाई वैल्डिंग (Die Welding)

इस प्रक्रिया में डाई के दबाव से वेल्डिंग प्रक्रिया को पूरा किया जाता है |

रजिस्टैंस वैल्डिंग (Resistance Welding)

  • इस वैल्डिंग विधि में वैल्डिंग किए जाने वाले पार्टी में से बिजली करंट गुजारा जाता है।
  • इस करंट से पार्टो के सिरे प्लास्टिक अवस्था तक गर्म होकर पिघल जाते हैं।
  • इसके बाद दोनों पार्टो के सिरों को आपस में मिलाकर जोड दिया जाता है।
  • इस विधि में एम्पीयर अधिक रखते हैं तथा वोल्टेज कम रखते हैं।
  • इस वैल्डिंग में करंट को स्टैप डाउन ट्रासंफॉर्मर से लिया जाता है और दबाव (Pressure) मैकेनिकल या हाइड्रोलिक विधि से डाला जाता है।

फोर्जिग सक्रियाएँ (Forging Operations) एवं स्टील की फोर्जिग(Forging of Steel)


इस पोस्ट में हम जानेंगे फोर्जिग सक्रियाएँ (Forging Operations) एवं स्टील की फोर्जिग के बारे में जैसे- बोल्ड ड्राइंग डाउन (Drawing Down)अपसैटिंग (Upsetting) बैंडिंग (Bending) आदि |

Forging-Operation,Forging-of-Steel


फोर्जिग सक्रियाएँ (Forging Operations) 

(1) बोल्ड ड्राइंग डाउन (Drawing Down)

  • इस संक्रिया में जॉब की मोटाई या व्यास को कम करके इसकी लम्बाई को बढ़ाया जाता है।
Drawing-Down


  • इस क्रिया को ड्राइंग आउट (Drawing out) भी कहते हैं।

(2) अपसैटिंग (Upsetting)

  • इस संक्रिया में जॉब की लम्बाई को कम करके जॉब की मोटाई या व्यास बढ़ाया जाता है।
Upsetting


  • इसके लिए लैन वाइस, हैथोडा तथा एनविल का प्रयोग करते हैं।
  • इस विधि को जम्पिंग अप भी कहते हैं। बोल्ट-हैड तथा रिवेट हैड इस क्रिया द्वारा बनाये जाते हैं।

(3) बैंडिंग (Bending)

  • धातु की जॉब को ठंडी अवस्था या गर्म अवस्था में मोड़ने को बैंडिंग कहते हैं।
  • बैंडिंग क्रिया द्वारा रिंग, हुक, आई बोल्ट तथा स्प्रिंग आदि बनाने के लिए एनविल बीक, स्वेज ब्लॉक, फुलर्ज, लैग वाइस तथा हैमर आदि औजार प्रयोग किए जाते हैं।

(4) कटिंग (Cutting)

  • धातु को ठण्डी या गर्म अवस्था में काटने की क्रिया को कटिंग कहते हैं। इसके लिए कोल्ड सैट तथा हॉट सैट का प्रयोग किया जाता है।
Cutting


  • कोल्ड सैट छैनी का कोण 45 से 60° तक होता है, जिससे पतली धातुएँ ठंडी अवस्था में काटी जाती हैं।
  • मोटी जॉब को लाल गर्म करके हॉट सैट द्वारा या हार्डी के प्रयोग द्वारा काटा जाता है। जबकि स्टील को 8509 से 900°C तक गर्म करके ही काटा जाता है।

(5) पंचिंग (Punching)

  • इस क्रिया में विभिन्न आकार के पंच द्वारा धातु की जॉब में सुराख किये जाते हैं।
  • बहुत पतली जॉब में सुराख ठंडी अवस्था में किये जाते हैं।
  • मोटी जॉब में सुराख उसे गर्म करने पर ही किये जाते हैं। 

(6) ड्रिफ्टिंग (Drifting)

  • पंच द्वारा किये गए सुराखों को बड़ा करने की क्रिया को ड्रिफ्टिंग कहते हैं।
  • इसके लिए विभिन्न प्रकार के ड्रिफ्टिंग औजार प्रयोग किये जाते हैं |

(7) फोर्ज वैल्डिंग (Forge Welding)

  • इस क्रिया में धातु के दो या दो से अधिक टुकड़ों को आपस में जोड़ा जाता है।
  • माइल्ड स्टील तथा रॉट आयरन के जॉब को इसी विधि द्वारा फोर्ज वैल्डिंग तापमान (12150 से 1400°C तक) गर्म करके जोड़ा जाता है।
  • फोर्ज वैल्डिंग में सुहागा फ्लक्स का प्रयोग करते हैं ताकि गर्म धातु की सतह वायु के सम्पर्क में आने से ऑक्सीडाइज (Oxidise) न हो सकें।
  • धातु के जिन टुकड़ों को आपस में जोड़ना होता है, उन्हें लाल गर्म करके एनविल के ऊपर रखकर हैमर के प्रयोग से चोट लगा कर जोड़ दिया जाता है।

(8) ट्विस्टिंग (Twisting)

  • इस क्रिया में जॉब को गर्म अवस्था में वाइस में बाँध कर मरोड़ा जाता है, जिससे सुन्दर आकृतियाँ बनती हैं।

(9) रिवेटिंग (Riveting)

  • इस क्रिया में धातु के दो टुकड़ों को गर्म अवस्था में रिवेट के द्वारा जोड़ा जाता है।
  • रिवेटिंग जोड़ दोनों प्रकार बट जोड़ (Butt Joint) या लैप जोड़ (Lap Joint) हो सकते हैं।

( 10 ) फिनिशिंग (Finishing)

  • फोजिंग कार्य करने के बाद जॉब में चमक लाने की क्रिया को फिनिशिंग कहते हैं। इसके लिए फ्लैटर, फुल्लर या स्वेजों का प्रयोग करते हैं।
  • कई बार जरूरत के अनुसार रेती का भी प्रयोग करते हैं।

स्टील की फोर्जिंग (Forging of Steel)

  • स्टील को गर्म करने पर यह नर्म हो जाती है तथा इसकी खिंचाव शक्ति (Tensile Strength) में कमी आ जाती है, लेकिन इसकी प्लास्टिसिटी (Plasticity) तथा आघातवर्ध्यता (Malleability) बढ़ जाती है।
  • स्टील की फोर्जिंग के लिए सही तापमान होना चाहिए। यदि वर्किंग तापमान (Working Temperature) कम हो जाए तो उसे दोबारा फिर गर्म किया जाता है ताकि उसमें प्लास्टिसिटी का गुण बना रहे।
स्टील का रंग तापमान के अनुसार इस प्रकार होता है -

तापमान                         रंग
500°C       -        चमकहीन भूरा (Dull Brown)
600°C       -        लाल
800°C       -        चमकहीन चैरी (Dull Chery)
1000°C     -        चमकदार चैरी (Bright Cherry) 
1100°C     -        पीला
1200°C     -        पीला-सफेद (Yellowish White)
1300°C     -        सफेद

  • स्टील को 1300°C से ऊपर गर्म करने पर हैमरिंग क्रिया करना मुश्किल हो जाता है।
  • विभिन्न फोर्जिंग-क्रियाओं के लिए तापमान इस प्रकार है। 
  • माइल्ड स्टील फिनिशिंग के लिए- 800°C तथा बैंडिंग के लिए 1300°C से 800°C एवं पंचिंग के लिए 700°C
  • हाई कार्बन स्टील फिनिशिंग के लिए- 800°C तथा बैंडिंग के लिए 1150°C-900°C
  • हाई स्पीड स्टील बैंडिंग के लिए 1100°C-950°C तथा फिनिशिंग के लिए-  1000°C
  • स्टील के लिए फोर्जिंग तापमान इसमें विद्यमान कार्बन की मात्रा तथा मिश्रित धातुओं की मात्रा पर निर्भर करता है। स्टील में कार्बन की 1.7% तक की मात्रा ही फोर्जिंग योग्य (Forgeable) होती है |
  • यदि फोर्जिंग क्रिया बहुत कम तापमान पर की जाए तो उसमें दरारें (Cracks) आ सकती है।
  • यदि तापमान अधिक हो जाए तो बाहरी सतह पर पपड़ी (Sealing) जम जाती है।
  • इसलिए सही तापमान पर ही स्टील को गर्म करके फोर्जिंग क्रिया करनी चाहिए।

फोर्जिंग के औजार (Forging Tools)

 इस पोस्ट में हम जानेंगे फोर्जिंग के औजार (Forging Tools) जैसे निहाई (Anvil) स्वेज ब्लॉक (Swage Black) संडासी (Tongs) लैग वाइस (Leg Vice) हथौडा (Hammer) फुल्लर (Fullers) आदि के बारे में |

फोर्जिंग-के-औजार


फोर्जिंग के औजार (Forging Tools)

1. निहाई (Anvil) 2. स्वेज ब्लॉक (Swage Black)
3.पकड़ने वाले फोर्जिंग औजार (Holding Tools of Forging)
(A) संडासी (Tongs), (B) लैग वाइस (Leg Vice),
4.चोट मारने वाले फोर्जिंग औजार (Striking Tool of Forging)
हथौडा (Hammer),
5.बैंडिंग तथा मरोड़ने वाले औजार (Bending and Twisting Tools)
बैंडिगं (Bending Block)
6.आकृति प्रदान करने वाले औजार (Shaping Tools)  (A) फुल्लर (Fullers) (B) बोल्सटर (Bolster)
7.कटिंग औजार (Cutting Tools)
छैनियाँ (Chisels),
8.फिनिशिंग करने वाले औजार (Finishing Toos) फ्लैटर्स (Flatters) आदि।

1. एनविल (Anvil)

यह कास्ट स्टील का बना हुआ एक भारी ब्लॉक होता हैं, जिस पर गर्म जॉब को रखकर फोर्जिंग क्रियाएं की जाती हैं।
इसका भार 50 किलो तथा ऊँचाई 60 सेमी. रखी जाती है।
एनविल को एनविल स्टैंड के ऊपर रखा जाता है।

एनविल के भाग (Parts Of Anvil)

(i) फेस
  • एनविल का प्रायः ऊपरी भाग समतल (Parallel) होता है।
  • यह हार्ड तथा टैम्पर होता है। इस तरह फेस हथौड़े की चोट को आसानी से सहन पर लेता है |
  • इसके फेस पर जॉब को रखकर उसे काटा जा पीटा जाता है या ड्राइंग डाउन .. (Drawing Down)  इम्यादि क्रियाएँ की जाती हैं।

(ii) बीक (Beak)
इसका आकार गाय के सींग जैसा होता है तथा इसका प्रयोग गोल आकार के जॉब बनाने में किया जाता है तथा गोलाई में मोडने के लिए करते हैं जैसे - रिंग बनाना, मोड़ना आदि।

(ii) पूंछ (Tail)
यह बीक के विपरीत सिरे पर वर्गाकार आकार में होती है।
इस पर जॉब को रखकर समकोण में मोड़ा जाता है।
(iv) अपसैटिंग ब्लॉक (Upsetting Block)
इसका प्रयोग धातु की अपसैटिंग या जम्पिंग ऑफ (Jumping off) ऑपरेशन के लिए करते हैं।
(v) हार्डी होल
यह वर्गाकार (Square) सुराख होता है, जिसमें हार्डी
(Hardie), फुल्लर (Fuller) तथा स्टेक (Stake) की शैक
डालकर फोर्जिंग की जाती है।
(vi) राउण्ड होल
यह गोल सुराख होता हैं, जिसका प्रयोग पंचिंग या ड्रिफ्टिग आदि फोर्जिंग कार्य करने के लिए करते हैं।

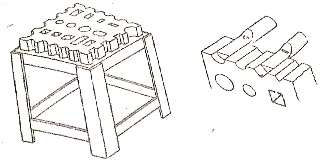
2. स्वेज ब्लॉक (Swage Block)

  • इस पर भिन्न-भिन्न आकार के गोल, वर्गाकार तथा आयताकार सुराख तथा 'L' आकार के स्लॉट बने
  • होते हैं।
  • इन स्लॉट की मदद से गर्म धातु को पीटकर विभिन्न आकृतियाँ प्रदान की जाती हैं। इसकी चारों साइडों पर भी कई डिजाइन के अर्द्धवृत्ताकार, अर्द्धषटभुजाकार और 'V'- आकार के ग्रूव बने होते है |
  • इस पर हार्डी और फुल्लर की शैक भी पकड़ी जा सकती है। यह कास्ट आयरन या कास्ट स्टील से कास्टिंग करके बनाया जाता है।


स्वेज ब्लॉक का उपयोग

(i) मोड़ने (Bending) में
(ii) पंचिंग (सुराख करने) (Punching) में
(iii) ड्रिपिटिंग (सुराख को बड़ा करने) (Drifting) में विभिन्न आकार देने में |

  • सही सहारे (Proper Support) के बिना स्वेज ब्लॉक के किनारों (Edge or Corners) पर भारी चोट नहीं मारनी चाहिए।

3. पकडने वाले फोर्जिंग औजार (Holdling Tools of Forging)

(a) संडासी (Tong)

  • संडासी का प्रयोग जॉब को गर्म करने के लिए भट्टी में रखने, फोर्जिंग क्रिया करते समय जॉब को पकड़ने तथा गर्म जॉब को भट्टी से निकालने के लिए किया जाता है।
  • ये प्रायः माइल्ड स्टील से बने होते हैं। इसके मुख्य भाग हैंडल, 'रिवेट (Rivet) तथा बिट (Bit) होते हैं।

कार्य के अनुसार संडासियों के प्रकार

(i) चपटी संडासी (Flat Tongs)
इस प्रकार की संडासी का प्रयोग फ्लैट प्लैटस (Flat Plates) तथा बार्स (Bars) को पकड़ने के लिए किया जाता है।

Flat-Tongs


बड़ी फ्लैट जॉब को पकड़ने के लिए खुले मुँह वाली टोंग तथा छोटी जॉब को पकड़ने के लिए बंद मुँह वाली टोंग का प्रयोग किया जाता है।

(i). गोल संडासी (Round Tong)
इस संडासी का प्रयोग गोल छड़ों को पकड़ने के लिये करते हैं।

Round-Tong


(ii) खोखली संडासी (Hollow Tong)
इस संडासी का प्रयोग गोल, षट्भुज (Hexagonal) या अष्टभुज (Octagonal) आकार की जॉब को पकड़ने के लिए करते हैं।
Hollow-Tong

(iv) वर्गाकार संडासी (Square Tong)
इस संडासी का प्रयोग वर्गाकार या आयताकार आकृति की छडों को पकड़ने के लिए करते हैं |


सावधानियाँ
(1) कार्य के अनुसार सही साइज, सही आकृति तथा सही ग्रिप वाली संडासी (Tong) का ही प्रयोग करें।
(2) प्रयोग करने के बाद संडासी को ठंडा करें।
(3) संडासी के जबड़े (Jaws) को खराब (Damage) न करें।

(b) लैग वाइस (Leg Vice)

  • इस वाइस को स्थिर रखने के लिए इसकी एक टांग जमीन में गाड़ दी जाती है। इसे बैंच पर फिट करते हैं। जॉब पर विभिन्न संक्रियाएं (Operation) करते समय, जैसे - बैडिंग या पंचिंग, जॉब को इस वाइस में पकड़कर हथौडे से चोट लगाई जाती है तो उस समय जॉब को पकड़ने के लिए लैग वाइस को प्रयोग करते हैं।
  • यह माइल्ड स्टील की बनी होती है ताकि जॉब पर हैमरिंग
  • (हथौड़े से चोट मारने) के समय यह जल्दी से टूट न सके।

लैग वाइस के मुख्य भाग (Parts Of Leg Vice)

(1) सॉलिड जॉ (Solid Jaw)
(2) मूवेबल जॉ (Moveable Jaw)

parts-of-leg-vice


(3) चूड़ीदार जॉ (Threaded Jaw)
(4) स्पिंडल (Spindle)
(5) स्प्रिंग (Spring)
(6) पिवट (Pivot)
(7) लैग (Leg)
(8) क्लैम्प (Clamp)

4. चोट मारने वाले फोर्जिंग औजार (Striking Tools)

फोर्जिंग शॉप में गर्म जॉब को कूटने, पीटने की आवश्यकता पड़ती है, जिनके लिए हथौड़े (Hammer) का प्रयोग किया जाता है।
ये हाई कार्बन स्टील के बने होते हैं।
फोर्जिंग शॉप में कार्य तथा भार के अनुसार अलग-अलग प्रकार के होते हैं |

हैमर के प्रकार (Types Of Hammer)

(अ) हैंड हैमर (Hand Hammer)

इनका भार 1 से 2 किलोग्राम तक होता है तथा इनमें लकड़ो के छोटे हैंडल फिट होते हैं।
इसका प्रयोग साधारण कार्यों (General Works) के लिये करते हैं |
इनके फेस तथा पेन हार्ड टैम्पर होते हैं।
हैंड हैमर 3 प्रकार के होते हैं -
(i) बाल पैन हथौड़ा (Ball Pean Hammer)
(ii) स्ट्रेट पैन हथौड़ा (Straight Pean Hammer)
(iii) क्रॉस पैन हथौड़ा (Cross Pane Hammer) 

(i) बाल पैन हथौड़ा (Ball Pean Hammer)

  • इस हथौड़े का शीर्ष (Head)अर्द्धगोल(Hemispherical)
  • आकार का होता है।
  • इस हैड का रूप गेंद जैसा होने के कारण इसे बॉल पैन हथौड़ा कहते हैं।
  • यह पॉलिस किया हुआ होता है।
  • इस हथौड़े के पेन का उपयोग रिवटिंग करते समय रिवेट की टेल (Tail) को पीटकर फैलाने के लिए किया जाता है।

(ii) सीधा पैन हथौड़ा (Straight Pean Hammer)

  • इस हथौड़े के पैन की लम्बाई हत्थे के समांतर होती है तथा पैन किनारे की तरफ टेपर एवं चपटी (Flat) होती है।
  • इसके हैड की चौड़ाई फेस के व्यास के बराबर होती है।
  • इस हथौड़े का उपयोग धातु को पीटकर फैलाने के लिए किया जाता है |

(iii) क्रॉस पैन हथौड़ा (Cross pean hammer)

  • इस हथौड़े की पैन की आकृति एवं माप तो सीधे पैन हथौड़े की पैन जैसी ही होती है परन्तु इसकी पैन हथौड़े के हत्थे (Handle) से लम्ब दिशा में होती है।
  • इस हथौड़े का उपयोग धातुओं के आंतरिक वक्रों को फोर्ज करने, धातु को मोड़ने अथवा फैलाने के लिए किया जाता है।

(ब) धन (Sledge Hammers)

  • ये घन भारी कार्यों के लिए लुहार के सहायक श्रमिक द्वारा प्रयोग किए जाते हैं।
  • घन लुहार के हथौड़े की अपेक्षा तीन -चार गुणा भारी होता है।
  • साधारण कार्य के लिए इनका भार 3 कि.ग्रा. से 6.5 कि.ग्रा. तक तथा भारी कार्यों के लिए कि.ग्रा. से 9 कि.ग्रा. तक रखा जाता है।
  • घन के हत्थे की लम्बाई 60 से.मी. तक होती है। घन भारी होने के कारण दोनों हाथों से प्रयोग किये जाते हैं।

(स) पावर हैंमर (Power Hammer)

  • फोर्जिंग कार्य को बड़े पैमाने पर करने के लिए लुहारशाला में पावर घनों का उपयोग किया जाता है। लुहारशाला में प्रयोग किए जाने वाले हथौड़ों तथा घनों को इनके
  • कार्य के अनुसार प्रहारी औजार (Striking Tools) कहते हैं।

(द) सैट हैमर (Set Hammer)

set-hammer


  • इस प्रकार के हैमर का प्रयोग समकोण वाले कॉर्नर (Shouldering) बनाने तथा फ्लैट कार्यों के लिए करते हैं। इनका फेस वर्गाकार तथा फ्लैट होता है।
  • यह 0.8% कार्बन स्टील के बने होते हैं।
  • इनमें लकड़ी या स्टील-वायरर्ड (Steel Wired) हैंडल का प्रयोग किया जाता है।

हैमर का प्रयोग करते समय सावधानियाँ

(i) हैंडल को हैमर में अच्छी तरह फिट करना चाहिये और आवश्यकता पड़े तो पच्चड़ (Wedge) का प्रयोग करना चाहिए ताकि चोट मारत स्मय हैमर का हैंडल बाहर न निकले।
(ii) मशरूम हैडेड (Mushroom Headed) फेस वाले हैमर या चीजल का प्रयोग नहीं करना चाहिये। इसके फेस को ग्राड करने के पश्चात् इसका प्रयोग न करें।
(iii) किसी भी जॉब की सतहों पर हैमर से बिना वजह चोट नहीं मारनी चाहिये।
(iv) क्रेक (Crack) या खराब (Damaged) हैंडल का प्रयोग न करें क्योंकि चोट मारते समय टूटने पर ये नुकसान पहुँचा सकते हैं।

5. मोड़ने तथा मरोड़ने वाले औजार (Bending or Twisting Tools)

बैंडिंग ऐसी चिपलैस विधि (Chiplesas method) है, जिससे जॉब को आकृति (Shape) देते समय धातु की बाहरी ग्रेन बनावट (External Grain Structure) को लम्बा (Lengthened) किया जाता है जबकि आंतरिक ग्रेन बनावट (Internal Grain Structure) को छोटा (Shortened) किया जा सकता है।

बैंडिंग औजार (Bendling Tools)

(i) बॉक तथा निहाई का प्रयोग (Wice or Anvil)

हैमर से चोट लगाकर जॉब को कोण पर बैंडिंग करते समय वाइस में पकड़ा जाता है या एनविल के ऐज पर जॉब को रखकर संडासी (Tong) से पकड़ कर हैमरिंग द्वारा ऐंगल पर जॉब को मोड़ा जाता है |

(ii) बैंडिंग ब्लॉक (Bending Block)

यह एक बडा ब्लॉक होता है, जिसमें गोल सुराख बने होते हैं।
बैंडिंग के लिए लीवर (Lever) तथा खूटी (Peg) की मदद ली जाती है। सर्वप्रथम गोल सुराखों में पैग्ज (Pegs) को डाला जाता है, फिर जॉब को पैग्ज के बीच में रखकर लीवर द्वारा मोड़ दिया जाता है।

(ii) हार्डी होल से बैंडिंग

कुछ गोल करने वाली जॉब, जैसे - रिंग (Ring) तथा मैंड्रिल (Mendrel) आदि एनविल के हार्डी होल में फिट करके जॉब को मोड़ने में सहायक होता है।

(iv) एनविल की बीक (Beak of Anvil)

जॉब को कर्व (Curve) में मोड़ने के लिए एनविल की बीक का भी प्रयोग किया जाता है।

(v) बैंडिंग लिंक्स (Bending Links)

छोटे व्यास (Small Radius) वाले तथा पाईप क्लिप्स (Pipe Clips) बनाने के लिए बैंडिंग लिंक्स का प्रयोग टॉप फुलर्ज के (Top Fullers) सहयोग से किया जाना है।

(vi) फोर्क टूल्स (Fork Tools)

स्टील की गोल छड़ों को किसी कोण पर मोड़ने के लिए फोर्क टूल का प्रयोग करते हैं।

(vi) बोल्सटर स्वेजिस (Bolster Swages)

'इनका प्रयोग फ्लैट तथा गोल छडों को गोल मोड़ने या हुक बनाने के लिए किया जाता है।

(vii) बैंडिंग डाई (Bendling Die)

चपटा (Flat) या गोल छड़ों (Round Bar) को समकोण पर मोड़ने के लिए टॉप फुलर्ज (Top Fullers) के साथ बैडिंग डाई का प्रयोग करते हैं।

(ix) मरोड़ना (Twisting)

  • जॉब में विभिन्न परिस्थितियों के कारण और मजबूती देने के लिए घुमावदार बनाया जाता है।
  • माइल्ड स्टील की 6 मि.मी. या इससे कम मोटाई वाले व्यास की जॉब जिनकी चौड़ाई (40 मि.मी.) या इससे कम हो तो ठंडी अवस्था में ही मरोड़ (Twist) सकते हैं।
  • माइल्ड स्टील की वर्गाकार छड़ें (Square Bars) जिनका साइज 12 मि.मी. तक हो, बिना गर्म किए ही मरोड़ी (Twisting) जा सकती है।
  • इनसे बड़ी साइज वाली जॉब को मरोड़ने से पहले धातु को लाल रंग होने तक गर्म करना पड़ता है।

(x) स्क्रोल बैंडिंग (Scroll Bending)

स्क्रोल एक धातु का टुकड़ा होता है, जिसके किनारों को गोल आकार में मोड़ कर स्पाइरल बनाया जाता है।
इसका मुख्य प्रयोग सजावट (Decorative) के लिए करते हैं जैसे घर के दरवाजों में या ग्रिल में लगाये जाते हैं।
स्क्रोल का निर्माण जिग्स (Jigs) फोर्स (Forks) तथा स्क्रोल बैंडिंग डिवाइसिज के प्रयोग द्वारा किया जाता है। 

बैंडिंग दोष तथा उनके उपाय (Bending Deftects and their Solution )

I. 'बैंडिंग का मोड़ते समय टूटना (Breakk of the Metal)

(1) धातु को मोड़ने से पहले अच्छी तरह से गर्म नहीं किया गया।
(2) धातु ठीक तरह गर्म तो थी मगर मोड़ते समय ठंडी हो गई थी।

II. धातु खण्ड का मुड़ाव पर पतला हो जाना।

धातु की जॉब को जहाँ से मोड़ा जाता है, वहाँ पर वह पतली (Thin) हो जती है। इसे रोकने के लिए धातु को मोड़ने से पहले अपसैट (Upset) क्रिया करनी चाहिए।

6. आकृति प्रदान करने वाले औजार

(i) फुल्लर (Fullers)

ये टॉप (Top) तथा बॉटम (Bottom) दो प्रकार के होते हैं तथा इनका प्रयोग निम्नलिखित आकृति देने के लिए किया जाता है।

(a) नैकिंग (Necking) 

(b) शोल्डरिंग (Shouldering)
(c) ग्रूव्ज (Grooves) बनाने में।
(d) ड्राइंग डाउन (Drawing Down)

(ii) बोल्सटर (Bolster)

इसका प्रयोग अपसैटिंग क्रिया करने तथा रिवेट, बोल्ट स्क्रू के हैड बनाने में किया जाता है। हैड बनाने के कारण इसे हैडिंग (Heading) टूल भी कहते हैं। इसमें अलग-अलग साइज के सुराख (Hole) बने होते हैं।

सावधानियाँ
(1) इन औजारों की कठोरता (Hardness) अधिक देर तक बनाये रखने के लिए इन्हें अक्सर पानी में ठंडा करते रहना चाहिए। लगातार हॉट वर्किंग के कारण इनकी कठोरता खत्म हो सकती है।
(2) हैंडल (Handle) मजबूती से जकड़े होने चाहिएँ।
(3) यदि मशरूम हैड बन गया है तो उसे ग्राइंड करके ही दोबारा प्रयोग करें।

7. कटिंग औजार (Cutting Tools)

धातु की जॉब को गर्म दशा में काटने के लिए निम्नलिखित कटिंग औजार प्रयोग में लाये जाते हैं।

(i) हार्डी (Hardie)

यह औजार एनविल के वर्गाकार होल में फिक्स किया जाता है|
इसका प्रयोग गर्म धातु (Hot Metal) की जॉब को गर्म छैनी (Hot Chisel) द्वारा काटने के लिए करते हैं।

(ii) हॉट सैट छैनी (Hot Set Chisel)

इस छैनी का प्रयोग धातुओं को गर्म दशा में काटने के लिए करते यह हार्ड तथा टैम्पर नहीं होता है। लगातार प्रयोग के कारण हार्डी टूल तथा हॉट सैट अपनी कठोरता खो देते हैं। इसलिए इनके कटिंग एज को प्रायः पानी में ठंडा करते रहना चाहिए।

(iii) कोल्ड सैट छैनी (Cold Set Chisel)

इसका प्रयोग धातु की ठंडी दशा में काटने के लिए करते हैं। इस चीजल का प्रयोग नोचिंग (Notching) तथा चिपिंग
(Chipping) क्रियाओं के लिए भी किया जाता है।

8. फिनिशिंग करने वाले औजार

जॉब में फिनिशिंग लाने के लिए निम्नलिखित औजार प्रयुक्त किये जाते हैं।

(i) स्वेजिस (Swages)

यह जोड़े (Pairs) के रूप में (टॉप तथा बॉटम स्वेजिस) पायी जाती है। इनका प्रयोग गोल, षट्भुजाकार इत्यादि आकृतियों वाली जॉब की फिनिशिंग के लिए किया जाता है।
स्प्रिंग स्वेज में टॉप तथा बॉटम टूल्स को स्प्रिंग स्टील के द्वारा आपस में जोड़ा जाता है। इसलिए फोर्जिंग करते समय इसे एक हाथ द्वारा (Single Handed) भी प्रयोग कर सकते हैं।

(ii) फ्लैटर (Flatter)

फ्लैट सतह की फिनिशिंग के लिए फ्लैट का प्रयोग किया जाता है |
स्वेजिस (Swages) तथा फ्लैटर्ज के हैंडल मजबूती से फिट होने चाहिए।

फोर्जिंग (Forging)किसे कहते हैं फोर्जिंग के प्रकार (Types Of Forging) फोर्जिंग के लाभ एवं हानि


दोस्तों म सुनील कुमार यादव iti fitter thoery में आपका स्वागत करता हु  | इस पोस्ट में हम जानेंगे फोर्जिंग (Forging)किसे कहते हैं फोर्जिंग के प्रकार (Types Of Forging)  हस्त फोर्जिंग (Hand Forging) मशीन फोर्जिंग (Machine Forging) स्टेशनरी फोर्ज (Stationary Forge) फोर्ज की बनावट (Construction of Forge) फोर्जिंग के लाभ एवं फोर्जिंग कि हानियां |

Forging-Kya-Hoti-Hai, Forging-Ke-Parkar


फोर्जिंग (Forging)किसे कहते हैं

लोहारगिरी की कार्यशाला में स्टील (Steel) या रॉट ऑयरन (Wrought Iron) को मिट्टी में गर्म करके, चोट मारकर या फोर्जिंग मशीन से दबाव (Pressure) देकर विभिन्न आकृतियों में आवश्यकतानुसार परिवर्तन करने की विधि को ही फोर्जिंग कहते हैं। 

धातु को प्लास्टिक स्टेज तक गर्म कर लिया जाता है और कम बल पर उसकी आकृति में बदलाव लाया जा सकता है और धातु की अन्दरूनी संरचना में कोई हानि नहीं होती। 

पुराने समय में लोहार धातु के टुकड़े को गर्म करके उस पर हैमर से, चोट मारकर विशेष आकृति प्रदान करता था। उन्हीं विधियों को फोर्जिंग कहते हैं। 
आधुनिक युग में इस विधि में सुधार करके पावर हैमर, ड्रॉम हैमर या फोर्जिंग मशीन का उपयोग किया जाता है। 

फोर्जिंग के प्रकार (Types Of Forging)

1. हस्त फोर्जिंग (Hand Forging) 

इस विधि में जॉब को गर्म करने के बाद संडासी (Teng) की सहायता से एनविल (Anvil) पर रखा जाता है। गर्म जॉब को हैंड फोर्जिंग के औजारों (Forging Tools) से विभिन्न संक्रियाओं (Operations) के द्वारा आवश्यक आकार दिया जाता है। 

2. मशीन फोर्जिंग (Machine Forging) 

  • इस विधि में फोर्जिंग के कार्य पावर हैमर या फोर्जिंग मशीन द्वारा किये जाते हैं। 
  • इसमें डाइयाँ प्रयोग की जाती हैं, जो दो भागों में बनी होती हैं। 
  • डाई का अन्दर का भाग खोखला होता हैं, जिससे बनाये जाने वाले पार्ट की आकृति के अनुसार खाँचा बना होता है। डाई का ऊपरी भाग रिम (Rim) के साथ फिट होता है जबकि नीचे वाला भाग एनविल पर टिका होता हैं।
  • धातु को गर्म करके डाई के निचले भाग पर सैट करते हैं तथा ऊपर वाला भाग ऊँचाई से गिर कर जॉब को दबा देता है। इस प्रकार जॉब निश्चित आकृति की बन जाती है। 

फोर्जिंग भट्टी (Forge) 

  • फोर्जिंग शॉप में जॉब को आवश्यकतानुसार गरम करने के लिए जिस माध्यम का प्रयोग करते हैं, उसे भट्टी(Furnace) कहते हैं। 
  • कायों के अनुसार या माप के अनुसार भट्ठी (Founace) विभिन्न प्रकार की होती हैं। 

(A) स्टेशनरी फोर्ज (Stationary Forge) 

इस प्रकार की फोर्ज एक स्थान पर स्थित रहती है। 
इनका स्थान बदलना कठिन हो जाता है।
इसे आग की ईटों (Fire Bricks) के द्वारा बनाया जाता है। इसके निम्नलिखित भाग होते हैं |

1. हर्थ (Hearth)

फोर्ज के जिस मुख्य भाग पर धातु को रखकर गरम किया जाता हैं, उस भाग को हर्थ (Hearth) कहा जाता है। इस आग की ईंटों (Refractory or Fire Bricks) तथा चिकना मिद (Clay) द्वारा निर्मित किया जाता है। 

2. ट्युर्स (Tuyers)

इस फोर्ज के भाग को नोजल (Nozzle) कहते हैं। तेज हवा ट्यूर्स से होती हुई ईंधन तक जाती है। नोजल का जिलने से बचाने के लिए इसे रिफैक्टरी पदार्थों से ऊपर से ढका जाता है|

3. कुलिंग टैंक (Cooling Tank)

यह फोर्ज की पिछली साइड पर नोजल को ठंडा रखने के लिए बना होता है। इसे ठंडे पानी से भरा जाता है तथा ब्लोअर (Blower) से आ रही , हवा इस टैंक से गुजर कर ही नोजल में प्रवेश करती है। 

4. ब्लोअर (Blower)

यह फोर्ज में रखे ईधन (कोयला या कोक) को जलाने के लिए हवा की पूर्ति करता है। ब्लोअर को हाथों द्वारा विद्युत मोटर द्वारा चलाया जाता है। 

5. एअर वाल्व (Air Valve)

इसका प्रयोग हवा की पूर्ति को रेगुलेट (Regulate) करने के लिए किया जाता है। 

6. हुड और चिमनी 

फोर्ज के ऊपरी हिस्से को हुड (Hood) कहते हैं और इसी हुड के ऊपर चिमनी लगती है। इस चिमनी द्वारा धुआँ तथा धूल-कण बाहर निकाले जाते हैं। 
कोयले द्वारा उत्पन्न धुआँ विषैला होता है, इसलिए भट्टी ऐसी जगह हो जहाँ हवा आने-जाने (Good Ventilation) का प्रबन्ध हो। 
जहाँ तक संभव हो फोर्ज खुले स्थान में ही होनी चाहिए। 

7. क्वैचिंग टैंक (Ouenching Tank) 

फोर्ज के एक साइड  पर यह टैंक होता हैं, जिसमें पानी भरा होता है। 
इसका प्रयोग गर्म जॉब (Working) तथा टूल्स (Tools) को ठंडा करने के लिए करते हैं। इसका प्रयोग ऊष्मा उपचार की विधियों हार्डनिंग तथा टैम्परिंग के लिए भी करते हैं। 

8. कोयला टैंक (Coal Tank)

इसमें ईंधन को स्टोर करके रखा जाता है। साधारणतया ठोस ईधन कोयला, कोक तथा चारकोल ही इस टैंक में रखे जाते हैं।

फोर्ज के लिए सबसे उत्तम ईंधन (Best Fuel) स्टीम कोयला है। इसमें सल्फर की मात्रा कम होती है इसलिए इसे स्मिथ का ईंधन (Smith's Fuel) भी कहते हैं। 


(B) पोर्टेबल फोर्ज (Portable Forge) 

इसे हैंड फोर्ज भी कहते हैं इसे उठाकर कहीं भी रख सकते हैं। यह माइल्ड स्टील की प्लेट से बनाई जाती है। यह चार टाँगों वाले स्टैण्ड़ पर चौकोर या गोल बॉक्स के आकार में बनी होती है। 
• इसमें हवा के लिए हैंड ब्लोअर भी लगा होता है। 

फोर्ज की बनावट (Construction of Forge) 

फोर्ज की बनावट माइल्ड स्टील तथा लोहे के साधारण ऐंगल से बनाई जाती है। इसमें एक आग जलाने के लिए भट्टी बनाई हुई होती हैं, जो ईंटों (Fire Bricks) या चिकनी मिट्टी (Clay) से बनी होती है। ईंधन को जलाने के लिए भट्टी के नीचे से नोजल (Tuyers) अंगीठी के सम्पर्क में रहती है। इन नोजल का सम्पर्क (Connection) सीधा एयर ब्लोअर (Air Blower) से रहता है। 
एयर ब्लोअर को आवश्यकतानुसार हाथ से (By Hand) या विद्युत मोटर (Electric Motor) द्वारा चलाया जाता है। एयर-पाइपों में हवा को नियन्त्रित (Controlling) करने के लिए वाल्व लगे होते हैं। भट्टी (Forge) के नजदीक एक ठण्डे पानी की टंकी बनी होती हैं, जिससे गर्म औजारों को ठण्डा किया जाता है। 

भट्टी का जलाना(Lightening of Forge)

  1. भट्टी की अच्छी तरह सफाई कर लेनी चाहिये।
  2. भट्टी की तली में जूट डालकर उस पर ज्वलनशील तेल डालना चाहिये। 
  3. माचिस आदि से आग लगानी चाहिये और हल्की सी एयर ब्लोअर से हवा चलानी चाहिये।
  4. तत्पश्चात् कोयला डालना चाहिए। कोयला तब तक डालना चाहिय ,जब तक नोजल (Tuyers) के ऊपर लगभग 20 सेमी. मोटी कोयले की तह लग जाए।
  5. जब भट्टी जलकर बिल्कुल लाल हो जाए तब जॉब पर संक्रियाएँ (Operations) करनी चाहिये। 

ब्लोअर (Blower)

यह पंखे (Fan) के समान एक उपकरण होता हैं, जो फोर्ज में ईंधन जलाने के लिए हवा भेजने का कार्य करता है। ये हाथ से चलाए जाने वाले या पावर चालित होते हैं और सामान्यतया 3000 चक्कर प्रति मिनट (R.P.M.) की गति पर घूमते हैं। 

फोर्जिंग ईंधन (Forging Fuels)

भट्टी में धातु को गरम करने के लिए पत्थर का कोयला (Coal), कोक (Coke), लकड़ी का कोयला (Charcoal), तेल तथा गैंस (Oil and Gas)  का प्रयोग ईंधन के रूप में करते हैं। 
लुहार की भट्टी में प्रयोग किया जाने वाले ईधन में गन्धक (Sulphur) की मात्रा जितनी कम होगी, ईंधन उतना ही अधिक उपयोग होगा।
लकड़ी का कोयला (Charcol) सबसे अधिक उपयुक्त ईंधन है तथा अच्छी किस्म के इस्पात और मिश्र धातुओं (Alloys) को करने के लिए इसे प्रयोग किया जाता है। परन्तु यह महंगा में गन्धक (Sulphur)पड़ता है तथा इसकी ऊष्मा (Heat) अधिक देर तक स्थिर नहीं रहती।
पत्थर का कोयला (Coal) लुहार की भट्टी में बहुत प्रयोग किया जाता है।
कोल से वाष्पशील (Volatile) पदार्थ निकलते हैं। इसकी ऊष्मा (Heat) अधिक समय तक बनी रहती है तथा इसका कैलोरी मान (Calorific Value) अधिक होता है।
फोर्जिंग भट्टी के लिए सबसे अच्छा कोयला वह होता हैं, जिसमें लम्बी लपटें निकलती हैं।
बिना सल्फर और फास्फोरस वाला कोयला अच्छा माना जाता है क्योंकि ये तत्व धातुओं के लिए हानिकारक होते हैं। अधिक कार्बन वाल एन्थ्रेसाइट कोयला (Anthracite Coal) धीरे-धीरे जलता है और फोर्जिंग ऑपरेशन के लिए सबसे अच्छा रहता है। 

फोर्जिंग के लाभ (Advantages of Forging) 

  • धातु को बर्बाद (Wastage) होने से रोका जा सकता है। 
  • इससे समय की बचत होती है और धन की भी बचत होती है। 
  • धातु के अन्दरूनी संरचना में सुधार होता है और यान्त्रिक गुणों में विकास होता है।
  • फोर्जिंग से धातु में लचीलापन (Elasticity), और टफनैस (Toughness) बढ़ जाती है।

फोर्जिंग की हानियाँ (Disadvantages of Forging) 

  • फोर्जिंग विधि के द्वारा धातु की अन्दरूनी संरचना में परिवर्तन आने से इसके माप (Dimension) में बदलाव आ जाता है। अत: फोर्जिंग के पश्चात् मशीनिंग करके उसको शुद्ध करना पड़ता है। 
  • कई धातुएं जैसे ढलवा लोहा (Cast Iron) की फोर्जिंग नहीं की जा सकती क्योंकि गर्म होने पर यह धातु भंगुर (Brittle) हो जाती है |
  • कई बार धातु को गर्म करने पर दरारे (Cracks) आ जाती हैं, जिससे प्रयोग करने में असुविधा होती है। 
  • जब धातु को प्लास्टिक स्तर तक गर्म किया जाता है तो उसकी ऊपर सतह पर पपड़ी जम जाती है। इससे जॉब की फिनिशिंग-खराब हो जाती है। 

ऊष्मा उपचार की विधियाँ (Methods Of Heat Treatment In Hindi)

इस पोस्ट में हम जानेंगे उसमें उपचार उपचार की विधियाँ Methods Of Heat Treatment जैसे Hardening, Tempering, Annealing, Normalising, Case Hardening आदि के बारे में |

Usma-Upchaar-Ki-Vidiya,


ऊष्मा उपचार की विधियाँ (Methods Of Heat Treatment)

धातु में वांछित गुणों को प्राप्त करने के लिए ऊष्मा उपचार की निम्नलिखित विधियाँ अपनाई जाती हैं |

  1. कठोरता (Hardening)
  2. टैंपरिंग (Tempering)
  3. अनिलन (Annealing)
  4. सामान्यकरण (Normalising
  5. सतह कठोरण (Case Hardening)

1.कठोरता (Hardening)

यह ऊष्मा उपचार की वह विधि होती है, जिससे किसी धातु  को कठोर (Hard) बनाया जाता है। जिससे वे कम घिसे और न धातुओं को काटने योग्य हो सके।
इस विधि में इस्पात को उसके कठोरीकरण परास (Hardening Range) के अन्दर निश्चित तापमान तक गर्म करके पर्याप्त तक इसी तापमान पर रखा जाता है। जिससे धातु के अन्दर तक तापमान पूरी तरह से प्रवेश हो सके और फिर इसके बाद इसे किसी उपयुक्त द्रव में डुबोकर शीघ्रता से ठण्डा किया जाता है।
कठोरीकरण परास (Hardening Range) 0.87% से कम कार्बन वाले इस्पातों के लिए उच्च क्रान्तिक बिन्दु से 30°C से 5000 अधिक तापमान और 0.87% से अधिक कार्बन वाले इस्पातों के लिए निम्न क्रान्तिक तापमान 30°C से 50°C से अधिक रखा जाता है|
इस्पात को तीव्र गति से ठण्डा करने के लिए सबसे उपयुक्त माध्यम पानी होता है। ठण्डा करने की क्रिया को बुझाना (Quenching) कहते हैं। यह बुझाने का कार्य तेल तथा लवण पानी (Salt Water) के द्वारा भी किया जाता है। इस विधि से इस्पात जितनी अधिक शीघ्रता से ठण्डा किया या बुझाया जाता है, उतना ही अधिक कठोर होता है।
एलॉय इस्पात तथा उच्च चाल इस्पात को कठोरीकरण करने के लिए लगभग उसे 1100°C से 1300°C तक गर्म करके वायु के तेज झोंके के द्वारा ठण्डा किया जाता है। कठोरीकरण की मात्रा में कण (Grain) के साइज का भी प्रभाव पड़ता है। फाइन ग्रेन वाले इस्पात की तुलना में कोरस ग्रेन वाले इस्पात के पूरे द्रव्यमान में कठोरीकरण अधिक गहराई तक होती है।

जब इस्पात को सामान्य प्रकार से क्रान्तिक तापमान रेंज से ठण्डा हो तो यह ऑस्टेनाइट से पियरलाइट और एक स्वतन्त्र घटक के रूप में रूपांतरित होता है।
कठोरीकरण करने के लिए इस्पात को ठण्डा करने की दर प्रति सैकेण्ड 150°C से 200°C रखी जाती है। बुझाने के द्वारा मार्टेन्साइट तब तक नहीं बनता, जब तक कि इस्पात ऑस्टेनाइट के रूप में नहीं हो। तब कार्बन विलय के रूप में रहता है।
पुर्जों (Parts) को बुझाते समय काफी अधिक सावधानी रखनी चाहिए। गोल तथा लम्बे पुर्जों (Parts) जैसे  टेप, रीमर, ड्रिल आदि को सीधा लम्ब रूप में डुबोना चाहिए और चौरस (Flat) तथा पतले पुर्जी जैसे मिलिंग कटर, रिंग गेज, डिस्क आदि को किनारे की तरफ से डुबोना चाहिए तथा यह विशेष ध्यान रखना चाहिए की जॉब या कार्यखण्ड का मोटा भाग पहले डुबोया जाना चाहिए।

कठोरीकरण के उद्देश्य (Purpose of Hardening)

  • कठोरीकरण को निम्नलिखित उद्देश्यों के लिए किया जाता है|
  • इस्पात से बने कर्तन औजार (Cutting Tools) को अन्य धातुआ को काटने योग्य बनाने के लिए।
  • इस्पात से बने पुर्जी (Parts) को घिसने से बचाने के
  • लिए।
  • इस्पात की सामर्थ्यता (Strength) बढ़ाने के लिए। 

2. टैम्परिंग (Tempering)

इस विधि के द्वारा कठोर किए हुए इस्पात को निम्न क्रान्तिक तापमान की रैंज से नीचे उपयुक्त तापमान तक गर्म करके निश्चित दर से ठण्डा किया जाता है। औसत टैम्परिंग तापमान कार्बन एवं औजार इस्पात के लिए 280°C तथा एलॉय उच्च इस्पात के लिए 560°C होता है। ठण्डा करने से पहले यही ताप 4 से 5 मिनट अनुच्छेद की प्रति मि.मी. मोटाई के लिए बनाए रखना आवश्यक होता है।
इस अवधि में ठण्डा करने के लिए पानी, तेल या वायु का प्रयोग किया जाता है। इस विधि में भी जॉब या कार्यखण्ड को तेजी से ठण्डा किया जाता है।
तेल के माध्यम से पुर्जो (Parts) को ठण्डा करने से उनमें विकृति (Distort) होने की सम्भावना कम रहती है। इसमें तेल का तापमान 32°C से 42°C अच्छा रहता है। इस्पात की वस्तुओं को अधिकतर तेल में ही ठण्डा किया जाता है।
इस्पात के पुर्जी (Parts) की टैम्परिंग करने के लिए उन्हें विद्युत या गैस की भट्टी में गर्म किया जाता है। भट्टी में एक समान तापमान पैदा करने के लिए इसमें वायु भेजी जाती है।
टैम्परिंग के लिए कठोर किए गये इस्पात को फिर से गर्म करके उसके अन्दर मारटेन्साइट का कुछ भाग फिर से पर्लाइट में बदल लिया जाता है, जिसके कारण धातु की भंगुरता तथा कठोरता कम होकर चिमड़पन (Toughness) तथा तन्यता (Ductility) का गुण बढ़ जाता है|

टैम्परिंग के उद्देश्य (Purpose of Tempering)

टैम्परिंग के निम्नलिखित उद्देश्य निम्नलिखित हैं
  • इस्पात की तन्यता बढ़ाने के लिए।
  • इस्पात के आयतन में परिवर्तन करने के लिए।
  • कठोर किए हुए पुर्जो (Parts) की आवश्यकतानुसार कठोरता तथा भंगुरता कम करने के लिए।
  • इस्पात में सही आन्तरिक संरचना लाने के लिए, जिससे उसमें चीमड़पन और झटके सहन करने की सामर्थ्य बढ़ाने के लिए।
  • कार्य को बार-बार गर्म करने, उसमें उत्पन्न प्रतिबलों को दूर करने के लिए।

टैम्परिंग की एकल तापन विधि (Single Heating Method of Tempering)

इस विधि में कार्यखण्ड या जॉब को उच्च क्रान्तिक तापमान से लगभग 30°C से 50°C तक अधिक गर्म किया जाता है। गर्म करने के बाद कार्यखण्ड या जॉब को तरन्त पानी में निश्चित गहराई तक ठण्डा किया जाता है। छैनी आदि कर्तन औजार (Cutting Tools) को लगभग 12 मि.मी. से 13 मि.मी. लम्बाई तक ठण्डा किया जाता है। इसके बाद कार्यखण्ड या जॉब को बाहर निकाल लिया जाता है। इससे इसके पीछे की गर्मी कठोर किए हुए स्थान की तरफ बढ़ती है और इस पर कई रंग बदल जाते हैं।
जब कार्यखण्ड या जॉब पर निश्चित रंग आ जाये, तब उसे पुनः पानी में डुबोकर पूरी तरह से ठण्डा कर लिया जाता है।

टैम्परिंग रंग चार्ट (Tempering Colour Chart) 

तापमान रंग कार्य जिनके लिए उपयुक्त है

  • 220°C अधिक पीला पुआल सर्जिकल यंत्र, रेजर ब्लेड, हथौड़े के फलक
  • 230°C हल्का पुआल (Light Straw) लैथ औजार, पैने चाकू
  • 240°C मध्यम पुआल (Medium Straw) ठण्डी छैनी, कैंची, मिलिंग कटर
  • 250°C गहरा पुआल (Dark Straw) चेजर, टैप, डाई 270°C हल्का बैंगनी ट्विस्ट ड्रिल, टेबल, चाकू 285°C गहरा बैंगनी पेचकस, स्प्रिंग
  • 300°C हल्का नीला मुलायम धातु में काम आने वाले कर्तन औजारों के लिए।

3. अनिलन (Annealing)

अनिलन प्रक्रम को दो भागों में बाँटा गया है
  1.  प्रक्रम अनिलन (Process Annealing)
  2.  पूर्ण अनिलन (Full Annealing)

1.प्रक्रम अनिलन (Process Annealing)

इसे निम्न ताप अनिलन अथवा व्यवसाय अनिलन भी कहते हैं।
इस विधि में इस्पात को निम्न क्रान्तिक बिन्दु से नीचे एक निश्चित तापमान तक गर्म करके उसे धीमी गति से ठण्डा करते हैं।
इस प्रकार के अनिलन में इस्पात को लगभग 550°C से 650°C तक गर्म किया जाता है।
इस प्रक्रम में इस्पात संरचना का फिर से क्रिस्टलन होकर नई संरचना का निर्माण होता है।

2. पूर्ण अनिलन (Full Annealing)

इसे उच्च तापमान अनिलन भी कहते हैं।
इस प्रक्रम का उद्देश्य इस्पात को मुलायम बनाना अथवा कणों की संरचना को शुद्ध करना होता है।
इस विधि के अन्दर 0.87% से कम कार्बन वाले इस्पात को क्रान्तिक तापमान (बिन्दु) से लगभग 30°C से 50°C से अधिक तापमान तक गर्म करते हैं और 0.87% से अधिक कार्बन वाले इस्पात को निम्न क्रान्तिक ताप से लगभग उतने ही (30°C से 50°C) तक गर्म करते हैं इस निश्चित तापमान पर इस्पात को कुछ समय तक स्थिर रखते है जिसके कि उसकी संरचना में आवश्यक आन्तरिक परिवर्तन हो जाए।
किसी कार्य खंड्या या जॉब की अनिलन करने के लिए उसे
अनिलन तापमान पर 3 से 4 मिनट प्रति मिलीमीटर की दर से गर्म करना चाहिए, इसके पश्चात इसे धीमी गति से ठण्डा करना चाहिए । कार्यखण्ड या जॉब को ठण्डा करने के लिए भट्री में ही छोड दिया जाता है अथवा भट्टी से निकालकर किसी अचालक पदार्थ रेत, चना या राख में दबा देना चाहिए। इससे ठण्डा होने की दर कम हो जाती है।
इस विधि से जब इस्पात को अनिलन तापमान तक गर्म किया जाता है तो इसकी संरचना ऑस्टेनाइट में बदल जाती है फिर धीमी गति से ठण्डा करने पर अपने पूर्व मूलरूप पर्लाइट फेराइट या पलाइट सीमेंटाइट में कार्बन की मात्रा के अनुसार आ जाता है।
इस प्रकार की अनिलन क्रिया के बाद इस्पात अपनी कठोरता खो देता है। इस प्रक्रम से इस्पात मुलायम, तन्य तथा चीमड़ हो जाता है।
उच्च तापमान अनिलन के लिए उपयुक्त अनिलन तापमान 0.12% से कम कार्बन के लिए मृत मृदु इस्पात के लिए 875°C से 925°C तथा 0.12 से 0.45% के मृदु इस्पात के लिए 840°C से 870°C , मध्यम कार्बन इस्पात के लिए 780°C से 840°C तथा 0.80% से 1.5% के उच्च कार्बन इस्पात के लिए 760°C से 780°C होता है।

अनिलन के उद्देश्य (Purposes of Annealing) 

अनिलन के प्रमुख उद्देश्य निम्नलिखित हैं

  • धातु को मुलायम बनाना, जिससे उस पर मशीनन (Ma chining) कार्य आसानी से किया जा सके।
  • धातु के ग्रेन साइज को शुद्ध करना।
  • धातु के विद्युत एवं चुम्बकीय गुणों में सुधार करना। 
  • धातु में तन्यता का गुण बढ़ाने के लिए।
  • मशीनन (Machining) तथा ढलाई (Casting) के समय .. विभिन्न हिस्सों के अलग-अलग दर से ठण्डा होने पर उसमें आयी सिकुड़न के कारण उत्पन्न हुए आन्तरिक प्रतिबलों को दूर करने के लिए।
  • धातु को उस स्थिति में लाने के लिए कि बाद में वह ऊष्मा उपचार के लिए उपयुक्त हो जाए। ...

(4) सामान्यकरण (Normalising)

इस प्रक्रम (Process) में इस्पात को सामान्यकरण रेंज में उचित तापमान तक गर्म किया जाता है। यह रेंज उच्च क्रान्तिक तापमान बिन्दु से लगभग 30°C से 50°C अधिक रहती है। सामान्यकरण के लिए यह तापमान लगभग 900°C रखा जाता है।
वांछित तापमान पर इस्पात को कम से कम 15 मिनट तक रखा जाता है, जिससे कि एक समान संरचना प्राप्त हो सके। इसके पश्चात इस्पात को वायु में ठण्डा होने के लिए छोड़ दिया जाता है।
इस विधि में इस्पात को उपयुक्त तापमान लगभग 900°C तक गर्म करने से इसकी संरचना पूरी तरह से ऑस्टेनाइट में बदल जाती है और वायु में ठण्डा होने के कारण फेराइट पर्लाइट से अलग हो जाता है। इस प्रकार इस्पात अपनी मूल संरचना को प्राप्त कर लेता है।
इस विधि के प्रयोग से इस्पात के शुद्ध होने चीमड़पन तथा
तन्यता के गुणों में वृद्धि होने के साथ-साथ मुलायमपन भी बढ़ जाता है।
इस प्रकार का ऊष्मा उपचार निम्न कार्बन इस्पात मध्यम कार्बन इस्पात के लिए ही उपयुक्त होता है।
एलॉय इस्पात का सामान्यकरण करने के लिए गर्म करने का समय लगभग दो घण्टे होता है और कार्यखण्ड या जॉब को ठण्डा करने की दर अधिक धीमी रखी जाती है। अर्थात जॉब को भट्टी के अन्दर ही ठण्डा किया जाता है।
इस विधि में मुलायमपन अनीलन (Annealing) की अपेक्षा कम प्राप्त होती है।
इस विधि से फोर्ज की गई छोटी वस्तुओं तथा पुर्जों(Parts) एवं ड्रोप हैमर से फोर्ज की वस्तुओं या पुर्जों (Parts) का सामान्यकरण किया जाता है।
इस विधि से रोलिंग तथा ढलाई (Casting) के पश्चात धातुओं का सामान्यकरण (Normalising) किया जाता है।

सामान्यकरण के उद्देश्य (Purpose of Normalising) 

सामान्यकरण के निम्नलिखित उद्देश्य हैं

  • इस्पात के कणों (Grains) के साइज को कम करने के लिए।
  • इस्पात के यांत्रिक गुणों में सुधार लाने के लिए।
  • विभिन्न संक्रियाओं (Operations) के द्वारा उत्पन्न प्रतिबलों को दूर करने के लिए।
  • चीमड़पन बढ़ाने के लिए।
  • इस्पात में चरम सामर्थ्य (Ultimate Strength), पराभव बिन्दु (Yield Point) तथा संघटन सामर्थ्य (Impact Strength) के उच्च मान प्राप्त करने के लिए।

(5) सतह कठोरण (Case Hardening)

इस विधि के द्वारा इस्पात की. बाह्य सतह को कठोर बनाय जाता है लेकिन इस्पात का आन्तरिक भाग मुलायम तथा चीमड़ रहता है।
इस विधि की सहायता से निम्न कार्बन इस्पात की बाहरी सतह को कठोर एवं घिसने के लिए प्रतिरोध योग्य बनाया जाता है|
इस विधि के अनुसार पहले इस्पात को रक्त तप्त गर्म किया जाता है फिर उसकी सतह पर अतिरिक्त कार्बन का समावेश कराया जाता है। जिससे एक निश्चित गहराई तक उसकी बाहरी सतह पर कार्बन की मात्रा बढ़ जाती है। इसके पश्चात इसका कठोरण (Hardening) की जाती है।
इस विधि के अनुसार इस्पात में अतिरिक्त कार्बन समावेशन कराने के कारण इसको कार्बुराइजिंग प्रक्रम भी कहते हैं।
यह विधि पिटवां लोहा तथा मृदु इस्पात के लिए अधिकतर अपनाई जाती है क्योंकि इनमें कार्बन की मात्रा बहुत कम होती है।

सतह कठोरण प्रक्रम (Case Hardening Process) 

सतह कठोरण निम्नलिखित दो अवस्थाओं में किया जा सकता है

(i) कार्बुराइजिंग (Carburising) अर्थात बाहरी सतह में कार्बन की मात्रा बढ़ाना।
(ii) बाहरी सतह को कठोर बनाना (Hardening of Exter nal Surface)

(i) कार्बुराइजिंग (Carburising)

सतह कठोरण प्रक्रम द्वारा कठोर की जाने वाली वस्तुओं को ढलवां लोहा या इस्पात के वायु बन्द बक्से में इस प्रकार रखा जाता है कि इसके चारों तरफ एक ऐसा पदार्थ रहे, जिसमें कार्बन की मात्रा बहुत अधिक हो, जैसे - लकड़ी का कोयला (Charcoal) आदि।
इसके बाद इस्पात के बक्से उच्च क्रान्तिक तापमान से थोड़े से अधिक तापमान तक गर्म करते हैं । यह तापमान 900°C से 950°C तक रखा जाता है। फिर इस तापमान पर इस इस्पात को काफी समय तक रखते हैं ताकि इसके चारों ओर रखे पदार्थ से कार्बन इस्पात या धातु की सतह पर अच्छी तरह प्रवेश कर जाता है। इस प्रकार से धातु की बाहरी सतह उच्च कार्बन इस्पात (High Carbon Steel) में बदल जाती है, जिससे इसमें कार्बन की मात्रा 0.8 से 1.2% तक हो जाती है।
धातु या इस्पात में कार्बन के समावेश की गहराई इस बात पर निर्भर करती है कि उसे कितने समय तक गर्म किया गया है तथा अधिकतम तापमान पर इसे कितने समय तक रखा गया है।
इस विधि में लगभग 3 से 4 घण्टे के समय में 0.8 मि.मी. से 1.6 मि.मी. गहराई तक कार्बन का समावेश हो जाता है फिर बक्से के अन्दर ही धातु को ठण्डी होने देते हैं।
इस विधि से लगभग 5 घण्टे के समय में 925°C तापमान पर लगभग 1 मि.मी. गहराई तक सतह कठोर बनाई जा सकती है।
इस विधि में कार्यखण्ड या जॉब अथवा पुर्जी (Parts) को बक्से में बन्द करने से पहले उनकी सतहों से जंग आदि को अच्छी तरह से साफ कर देना चाहिए।
निम्न कार्बन इस्पात के पुर्जी (Parts) की बाहरी सतह को उच्च कार्बन इस्पात की बनाने वाली इस विधि को पैक कार्बुराइजिंग विधि भी कहते हैं।

(ii) बाहरी सतह को कठोर बनाना (Harder g of Ex ternal Surface)

इस विधि में इस्पात को पुनः लगभग 900°C तक गर्म करते हैं फिर तेल में डुबोया जाता है। इससे इसकी संरचना परिशुद्ध (Refine) हो जाती है इससे भंगुरता समाप्त हो जाती है और इसकी आन्तरिक कोर मुलायम तथा चिमड़ बन जाती है।
इस विधि में धातु को पुनः लगभग 700°C तक गर्म किया जाता है और पानी में डुबोकर बुझाया जाता है, जिससे उसकी बाहरी सतह से मुलायमपन समाप्त होकर उसमें पुनः कठोरता आ जाती है।

सतह कठोरण के लाभ (Advantage of Case Hard ening)

सतह कठोरण के निम्नलिखित लाभ मुख्य हैं |

  • इसमें कार्बन की मात्रा कम होने के कारण कठोरता बाहरी सतह के कुछ गहराई तक जाती है और मुलायम और चीमड़ कोर स्वय मिल जाती हैं।
  • ये धातुएँ उच्च कार्बन इस्पात की तुलना में अधिक सस्ती होती हैं।
  • इस विधि में संरचना में परिवर्तन से जहाँ एक तरफ से बाहरी सतह उच्च कार्बन इस्पात की बनकर पर्याप्त कठोर और घिसाव प्रतिरोधी हो जाती है, वही दूसरी तरफ अन्दर की कोर मुलायम और चीमड़ हो जाती है।
  • इस विधि से सम्पूर्ण तरह से उच्च कार्बन इस्पात का ही प्रयोग किया जाए तो सम्पूर्ण भाग ही कठोर हो जाएगा, जो काफी भंगुर होगा और उसमें चीमड़पन नहीं होगा।

द्रव कार्बुराइजिंग (Liquid Carburising)

द्रव कार्बुराइजिंग के लिए सोडियम साइनाइड तथा अन्य प्रकार के लवण बाथ (Salt Bath) प्रयोग में लाये जाते हैं।
इस विधि के अनुसार सोडियम साइनाइड या लवण बाथ (Salt Bath) को गर्म करके पिघला लिया जाता है और फिर निम्नलिखित कार्बन इस्पात को इसमें डालकर उसकी सतह पर 0.2 से 0.4 मि.मी. मोटी कठोर परत बना लेते हैं।
इस विधि से इस्पात की संरचना पर कोई प्रभाव नहीं पड़ता है, केवल उसकी सतह ही अत्यधिक दृढ़ और कठोर बनती है।
नाइट्राइडिंग प्रक्रम डीजल इंजन के भागों (Parts) तथा विमान आदि के लिए उपयोगी होता है। शैपिंग और ऊष्मा उपचार के बाद नाइट्राइडिंग अन्तिम प्रक्रम होता है।
यह विधि ऐल्यूमीनियम एलॉय तथा इस्पात की उन एलॉय के लिए अधिक उपयोगी होती है, जिनमें ऐल्यूमीनियम की मात्रा अधिक होती है। इस विधि के बाद धातु की टैम्परिंग सम्भव नहीं होती है।

गैस कार्बुराइजिंग (Gas Carburising)

इस विधि के द्वारा निम्नलिखित कार्बन इस्पात के जॉब या कार्यखण्ड की बाहरी सतह को कठोर तथा आन्तरिक कोर को मुलायम और चीमड़ बनाया जाता है।
इस विधि में धातु या इस्पात को ऐसी गर्म गैसों जिनमें हाइड्रोकार्बन की अधिकता होती है, जैसे -कोयला गैस (Coal Gas) से अधिक उच्च तापमान पर गर्म किया जाता है।
इस विधि में निम्न कार्बन इस्पात की वस्तुओं को कार्बुराइजिंग भट्टियों में 870°C से 950°C तापमान तक गर्म किया जाता है और भट्टी में मीथेन सहित प्राकृतिक गैसें प्रवेश कराई जाती हैं। ऐसा करने से धातु या इस्पात की बाहरी सतह पर अतिरिक्त कार्बन का समावेश सतह कठोरण (Case Hardening) विधि की तरह हो जाता है।
इस प्रकार की कार्बुराइजिंग विधि के लिए अधिक भारी, हाइड्रोकार्बन गैसों और द्रवों का उपयोग किया जाता है।
इस विधि में उत्पन्न कार्बन को या तो इस्पात सोख लेता है या फिर वह कार्यखण्ड या जॉब की सतह पर कालिख के रूप में जम जाता है |
इस प्रकार की कार्बुराइजिंग विधि के लिए सामान्यतौर पर 900 से 950°C तापमान का प्रयोग किया जाता है।
गैस कार्बुराइजिंग के लिए परम्परागत विधियों में 8 घण्टे का समय लगता है। इस विधि से 1 मि.मी. सतह की गहराई के लिए लगभग 6 घण्टे का समय लगता है।
यह विधि आसान नहीं होती है इसमें केवल कुशल कारीगरों (Workers) द्वारा ही अच्छा परिणाम प्राप्त किया जा सकता है।

साइनाइडिंग (Cyaniding)

इस विधि में निम्न कार्बन इस्पात तथा मध्यम कार्बन इस्पात की बाहरी सतहों में नाइट्रोजन एवं बर्तन के समावेश से बाहरी सतह को कठोर किया जाता है और आन्तरिक सतह मुलायम, चीमड़ तथा तन्य बनी रहती है।
इस विधि के द्वारा इच्छानुसार जॉब या कार्यखण्ड की पूरी सतह या किसी भाग को कठोर बनाया जा सकता है।
इस विधि में कार्यखण्ड या जॉब को पिघले हुए लवण (Salt) बाथ में डुबोया जाता है फिर इसे निकालकर तेल अथवा पानी में डुबोकर ठण्डा कर लिया जाता है। बाथ के रूप में सोडियम साइनाइड या पोटेशियम साइनाइड का प्रयोग किया जाता है।
इस विधि में साइनाइड बाथ को 800°C से 900°C तापमान पर रखा जाता है।
इस विधि के द्वारा उत्पन्न हुई कठोर सतह के कारण बाहरी सतह पर कार्बन एवं नाइट्रोजन के कठोर साइनाइड कम्पाउन्ड का बनना होता है।
इस विधि में कठोर हुई सतह की मोटाई लगभग 0.13 मि.मी. से 0.5 मि.मी. तक होती है। विशेष लवण (Salt) के मिश्रण के प्रयोग से इस विधि के द्वारा 0.8 मि.मी. मोटी कठोर सतह बनाई जा सकती है। सामान्य परिस्थितियों में 800°C तापमान वाले साइनाइड लवण (Bath) में कार्यखण्ड या जॉब को 15 मिनट तक डुबोए रखने से लगभग 0.125 मि.मी. मोटाई की सतह प्राप्त की जा सकती है।

साइनाइडिंग के लाभ (Advantage of Cyaniding)

 निम्नलिखित लाभों के लिए साइनाइडिंग विधि अपनाई जाती है -
  • इस विधि में कार्यखण्ड या जॉब को विकृत (Distort) होने से बचाया जा सकता है।
  • इस विधि में कार्यखण्ड या जॉब की आन्तरिक सतह की तरफ कठोरता के धीरे-धीरे कम होने से सतह पर दरार पड़ने की सम्भावना कम रहती है।
  • इस विधि का उपयोग करने से कार्यखण्ड या जॉब पर उज्ज्वल तथा चमकदार फिनिश बनाई रखी जा सकती है।

लौ कठोरण (Flam Hardening)

इस विधि में धातु की सतह को ऑक्सी ऐसिटीलीन फ्लेम (लो) द्वारा उस समय तक गर्म किया जाता है, तब तक उसका ताप कठोरण परास (Hardening Range) में नहीं पहुँच पाता है। अब पर पानी की फुहार (Spray) छोड़कर तेजी से ठण्डा किया जाता इससे सतह पर काफी कठोरता आ जाती है।
इस विधि में कठोर की जाने वाली सतह की गहराई में फ्लेम के तापमान, गर्म करने के समय तथा पानी की फुहार (Spray) को नियन्त्रित करके कम या अधिक किया जा सकता है।
इस विधि में सामान्य कठोरण सम्भव होता है अर्थात जिस भाग को कठोर करना होता है, उसी भाग को फ्लेम द्वारा गर्म किया जाना है। जिससे कि कठोरण (Hardening) के लिए उपयुक्त तापमान उसी भाग (Parts) का हो।
गियरों के दाँतों को इसी विधि के द्वारा कठोर किया जाता है।

लौ कठोरण के लाभ (Advantage of Flame Hard. ening)

लौ कठोरण के लाभ निम्नलिखित हैं |
  • इस विधि के द्वारा ऐसे कार्यखण्ड या जॉब का कठोरण किया जाता है, जिनको भट्टी में आसानी से नहीं रखा जा सकता है।
  • इस विधि के द्वारा कम समय में ही सतह कठोरण (Case Hardening) की जा सकती है।
  • इस विधि में कार्यखण्ड या जॉब को गर्म करने के लिए भट्टी की तुलना में कम समय में गर्म किया जा सकता है।
  • इस विधि के द्वारा कम गहराई या सीमित गहराई तक कठोरण किया जा सकता है तथा शेष भाग प्रभावित नहीं होता है।
  • इस विधि में कार्यखण्ड या जॉब का लौ (Flame) बहुत जल्दी गर्म कर देती है, इससे शेष भाग की चीमड़ता तथा तन्यता पर कोई फर्क नहीं पड़ता है।

इन्डक्शन कठोरण (Induction Hardening)

इस विधि में कार्यखण्ड या जॉब की सतह पर उच्च आवत्ति की विद्यत धारा प्रवाहित की जाती है, जिसके द्वारा सतह का तापमान तेज गति से कठोरण परास (Hardening Range) तक पहुँच जाता है।
इस तापमान के प्राप्त होते ही विद्युत धारा का प्रवाह बन्द कर दिया जाता है और इसके तुरन्त बाद ही सतह पर फुहार (Spray) के रूप में पानी छोड़कर कार्यखण्ड या जॉब को तेजी से ठण्डा कर लिया जाता है |
यह प्रक्रम (Process) इतनी गति से होता है कि 5 सैकेण्ड के अन्दर 3 मि.मी. मोटाई की कठोर सतह प्राप्त हो जाती है।
कार्यखण्ड या जॉब की बाहरी सतह को मजबूत और कठोर बनाने के साथ ही आन्तरिक सतह को मुलायम तथा चीमड़ रखने की बहुत ही दक्ष (Efficient) विधि होती है।
इस प्रकार इस विधि से कार्बन की अतिरिक्त मात्रा नहीं बढ़ाए जाने के कारण इसके द्वारा कठोरता का कम या अधिक प्राप्त होना स्वयं धातु के अन्दर उपस्थित कार्बन की मात्रा पर निर्भर करता है।
0.5% कार्बन इस्पात के लिए कठोरण तापमान लगभग
750°C से 760°C और एलॉय इस्पात के लिए तापमान 790°C से 800°C रहता है।
इस विधि की सहायता से फ्रैंक शाफ्ट, कैम शाफ्ट, फ्रैंक पिन, शायर.वाल्व, रौकर आर्म, ट्रेक रोलर, एक्सिल आदि का कठोरण (Hardening) किया जाता है।

इन्डक्शन कठोरण के लाभ (Advantage of Induction Hardening)

इन्डक्शन कठोरण के मुख्य लाभ निम्नलिखित हैं
  • बहु उत्पादन के लिए यह सबसे सस्ती विधि होती है।
  • दूसरी विधियों की अपेक्षा इसमें कम समय लगता है। 
  • इस विधि से पुर्जे (Parts) टेढ़े-मेढ़े नहीं होते हैं।
  • पुर्जी (Parts) या जॉब की बाहरी सतह को कठोर करते समय़ इसके आन्तरिक भाग पर कोई प्रभाव नहीं पडता है।

आधार कार्ड में दस्तावेज़ अपलोड Document upload in Aadhar Card

 इस पोस्ट में हम जानेगे आधार कार्ड में दस्तावेज़ अपलोड करना क्यों जरुरी है और आधार कार्ड में दस्तावेज़ अपलोड करने की प्रक्रिया क्या है | आधा...