Grinder machine लेबलों वाले संदेश दिखाए जा रहे हैं. सभी संदेश दिखाएं

ग्राइंडिंग मशीन के प्रकार और ग्राइंडिंग की विधियां | types of grinding machine and methods of grinding

इस पोस्ट में हम जानेंगे ग्राइंडिंग मशीन, ग्राइंडिंग मशीन के प्रकार एवं ग्राइंडिंग की विधियां, ग्राइंडिंग की चाल तथा फीड के बारे में

ग्राइंडिंग मशीन(grinding machine)

ग्राइंडिंग मशीन एक सूक्ष्म कर्तन औजार(cutting tool) होता है| जिसके द्वारा धातु को रफ व फिनिश के रूप में काटा जाता है |

ग्राइंडिंग मशीन में उच्च गुणवत्ता की सतह फिनिश करने की क्षमता पाई जाती है |

यह मशीन विभिन्न विधियों से धातु को ग्राइंड करती है जैसे फ्लैट सतह, आंतरिक और बाह्य बेलनाकार सतह, टेपर सतह, असमान सतह, आदि |

ग्राइन्डर मशीन के प्रकार (types of grinder machine)

मुख्य रूप से चार प्रकार के ग्राइंडर प्रयोग किए जाते हैं |

1. बेंच ग्राइन्डर(bench grinder)

2. पेडेस्टल ग्राइन्डर(pedestal grinder)

3. पोर्टेबल ग्राइन्डर(portable grinder)

4. फ्लैक्सिबल शाफ्ट ग्राइन्डर(flexible shaft grinder)

बेंच ग्राइन्डर(bench grinder)

इस प्रकार की ग्राइंडर को बेंच या मेज पर फिट किया जाता है| इसका प्रयोग हल्के कार्यों की ग्राइंडिंग करने के लिए किया जाता है |

Bench-grinder


यह ग्राइंडर एक मोटर के द्वारा चलता है जिसमें दो स्पिंडल लगे होते हैं जिस पर दो ग्राइंडिंग पहिए (grinding wheel) लगे होते हैं |

बेंच ग्राइन्डर मशीन के एक स्पिण्डल पर कोरस ग्रेन पहिया तथा दूसरे स्पिण्डल पर फाइन ग्रेन पहिया लगा होता है |

पेडेस्टल ग्राइन्डर(pedestal grinder)

पेडेस्टल ग्राइन्डर एक बेंच (pedestal) पर बना होता है, और यह है बेंच फर्श पर कसा जाता है |


पेडेस्टल ग्राइन्डर को एक मोटर के द्वारा चलाया जाता है |

इस ग्राइन्डर मैं भी दो स्पिण्डल लगे होते हैं जो कि ग्राइंडिंग पहियों से जुड़े होते हैं |

पेडेस्टल ग्राइन्डर के एक स्पिण्डल पर कोरस ग्रेन पहिया तथा दूसरे स्पिण्डल पर फाइन ग्रेन पहिया लगा होता है |

इस प्रकार की ग्राइन्डर का प्रयोग भारी कार्यों के लिए किया जाता है |

पोर्टेबल ग्राइन्डर(portable grinder)

पोर्टेबल ग्राइन्डर मैं मोटर के बाहरी सिरे पर ग्राइंडिंग पहिया फिट होता है |

इस ग्राइंडर को हाथ से पकड़ कर प्रयोग में लाया जाता है |

पोर्टेबल ग्राइन्डर का प्रयोग भारी कार्यों के लिए किया जाता है |

इस ग्राइंडर का अधिकतर उपयोग कास्टिंग (casting) या लोकोमोटिव शॉप वेल्डिंग कीये हुए कार्यखंड या जॉब से अतिरिक्त धातु की ग्राइंडिंग करने के लिए किया जाता है |

फ्लैक्सिबल शाफ्ट ग्राइन्डर(flexible shaft grinder)

फ्लैक्सिबल शाफ्ट ग्राइन्डर कॉम हाथ से पकड़ कर काम में लिया जाता है |

इस ग्राइंडर में विद्युत मोटर के आगे एक फ्लैक्सिबल शाफ्ट लगी होती है | और शाफ्ट की सीरे पर ग्राइंडिंग पहिया लगा होता है|

फ्लैक्सिबल शाफ्ट ग्राइन्डर का उपयोग सेंडिंग बफिंग, रोटेटिंग, आदि कार्यों के लिए किया जाता है |

ग्राइंडिंग की विधियां (methods of grinding)

ग्राइंडिंग करते समय अलग-अलग प्रकार के कार्यों की ग्राइंडिंग के अनुसार अलग-अलग विधि प्रयोग में ली जाती है मुख्य रूप से सात विधियों का प्रयोग किया जाता है जो निम्नलिखित प्रकार हैं |

1 सतह ग्राइंडिंग(surface grinding)

2. फलक ग्राइंडिंग(face grinding)

3. बेलनाकार ग्राइंडिंग(cylindrical grinding)

4. आंतरिक ग्राइंडिंग(internal grinding)

5. प्लंज कट ग्राइंडिंग(plunge cut grinding)

6. फॉर्म ग्राइंडिंग(form grinding)

7. केंद्र रहित ग्राइंडिंग(centerless grinding)

सतह ग्राइंडिंग(surface grinding)

सतह ग्राइंडिंग विधि के द्वारा क्षैतिज सतहों (horizontal surface ) की ग्राइंडिंग की जाती है |


इस विधि में कार्यखंड या जॉब को आगे पीछे तथा दाएं बाएं गति करने वाली मेजों पर पकड़कर ग्राइंडिंग की जाती है |

फलक ग्राइंडिंग(face grinding)

फलक ग्राइंडिंग विधि के द्वारा ऊर्ध्वाधर (vertical) चौरस सतह की ग्राइंडिंग की जाती है |

बेलनाकार ग्राइंडिंग(cylindrical grinding)

इस विधि से बेलनाकार (cylindrical) तथा टेपर सतह की ग्राइंडिंग की जाती है |
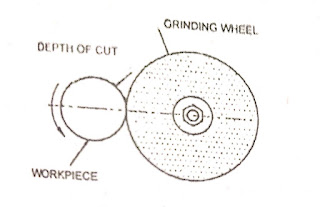


टेपर सतह पर जो ग्राइंडिंग की जाती है उसे टेपर ग्राइंडिंग कहते हैं |

आंतरिक ग्राइंडिंग(internal grinding)

इस विधि से बेलनाकार (cylindrical) और छिद्रों के अंदर की ग्राइंडिंग की जाती है |

प्लंज कट ग्राइंडिंग(plunge cut grinding)

इस विधि के द्वारा छोटे कार्य खंड या जॉब की ग्राइंडिंग की जाती है|

इस विधि में पहिए को कार्य या जॉब की सतह में सीधा फीड किया जाता है |

फॉर्म ग्राइंडिंग(form grinding)

इस विधि के द्वारा कार्य खंड या जॉब की ग्राइंडिंग करके फाॅर्मड सताए प्राप्त करते हैं |

इस विधि में पहिए की ड्रेसिंग करके कार्य या जॉब की सतह पर फिड दिया जाता है |

केंद्र रहित ग्राइंडिंग(centerless grinding)

इस विधि में बेलनाकार सतहो पर बाहरी ग्राइंडिंग की जाती है|


यह बेलनाकार और टेपर जॉब या कार्यखंड जिनमें केंद्र(centre) नहीं होता है उनमें केंद्र रहित ग्राइंडिंग की जाती है |

ऑफहैंड ग्राइंडिंग (off hand grinding)

जिन कार्यखंड या जॉबो मैं एक अच्छी फिनिश और एक्यूरेसी की आवश्यकता नहीं होती है वहां ऑफहैंड ग्राइंडिंग की जाती है |

इस विधि के द्वारा जॉब पर हाथ से दबाव देकर ग्राइंडर के द्वारा घिसाई की जाती है |

ऑफहैंड ग्राइंडिंग बेंच ग्राइंडर तथा पेडेस्टल ग्राइंडर के द्वारा की जाती है |

ऑफहैंड ग्राइंडिंग के लिए औजार (tools for off hand grinding)

ऑफहैंड ग्राइंडिंग के लिए निम्नलिखित 5 औजार प्रयोग में लाए जाते हैं |

1. स्क्राइबर (scribers)

2. पंच (punches)

3. छैनी (chisel)

4. ट्विस्ट ड्रिल (twist drill)

5. एकल बिंदु कर्तन औजार (single point cutting tools)


ग्राइंडिंग पहिए की कर्तन चाल (cutting speed of grinding wheel)

ग्राइंडिंग पहिए की परिधि पर किसी बिंदु की परिधीय गति कर्तन चाल कहलाती है |

ग्राइंडिंग पहिए की कर्तन चाल को प्रति सेकण्ड में मापा जाता है |

ग्राइंडिंग पहिए की कर्तन गति का सूत्र

 v= πDN÷1000×60

यहां पर v=कर्तन गति

N= चक्कर प्रति मिनट (R.P.M)

D= पहिए का व्यास

ब्रिटिश प्रणाली में कर्तन गति फिट प्रति मिनट में ज्ञात करते हैं |

कर्तन गति = πDN÷12

ग्राइंडिंग पहिए की फीड (feed off grinding wheel)

किसी ग्राइंडिंग पहिए के द्वारा एक चक्कर में कार्य खंड्या जॉब पर चली गई दूरी को फीड (feed) कहते हैं |

फीड को मिली मीटर प्रति चक्कर से प्रदर्शित किया जाता है|

रफ कार्य के लिए फीड 0.025 से 0.01 होनी चाहिए तथा फिनिश कार्य के लिए 0.0625 से 0.0125 मिली मीटर तक होनी चाहिए |

यदि हम फीड को अधिक रखते हैं तो उत्पन्न स्पार्क की धारा भी अधिक होगी |


ग्राइंडिंग पहिए की ग्रेड, एवं ग्राइंडिंग पहिए का चयन कैसे करें


इस पोस्ट में हम ग्राइंडिंग पहिए की ग्रेड की बारे में जानेंगे ग्राइंडिंग पहिए का चयन कैसे करते हैं
ग्राइंडिंग पहिए की संरचना, तथा ग्राइंडिंग पहिए के विभिन्न ऑपरेशन जैसे लोडिंग, ग्लेजिंग, ड्रेसिंग, आदि के बारे में जानेंगे|

ग्राइंडिंग पहिए की ग्रेड क्या होती है( grade of grinding wheels)

ग्राइंडिंग पहिए के लिए बॉण्ड की कठोरता(hardness) को दर्शाना ही ग्रेड कहलाता है|
अगर दूसरे शब्दों में कहें तो बॉण्ड की सामर्थ्यता को ही ग्राइंडिंग पहिए कि ग्रेड कहा जाता है|
जिन ग्राइंडिंग पहियों में अपघर्षक (abrasive) जल्दी-जल्दी टूट कर गिर जाते हैं, वह मुलायम ग्रेड की होते हैं|
और जो कणों को मजबूती से जुड़े रखते हैं उन्हें कठोर ग्रेड के पहिए कहते हैं |
बॉण्ड की कठोरता A से Z तक होती है, A ग्रेड का पहिया मुलायम(soft) तथा Z ग्रेड का पहिया सबसे कठोर(hard) होते हैं |

ग्राइंडिंग पहिए की ग्रेड का चयन कैसे करें (grade selection of grinding wheels)

ग्राइंडिंग पहिए की ग्रेड का चयन मुख्य रूप से तीन बातों पर निर्भर करता है
1. घिसाई किए जाने वाले पदार्थ की कठोरता पर|
2. ग्राइंडिंग पहिए और कार्य की गति पर|
3. कार्य के संपर्क में ग्राइंडिंग पहिए के आर्क पर |

ग्राइंडिंग पहिए का उपयोग धातु एवं कार्य के अनुसार होता है जैसे कम कार्य के लिए कठोर पहिए की आवश्यकता होती है |और अधिक कार्य के लिए मुलायम पहिए की आवश्यकता होती है|
जिन कार्यों में कम्पन्न होने की संभावना हो वहां कठोर पहिए का प्रयोग किया जाता है|

ग्राइंडिंग पहिए की संरचना(structure of grinding wheel)

ग्राइंडिंग पहिए के घनत्व का बोध करना उसकी संरचना कहलाता है अथवा ग्राइंडिंग पहिए के अपघर्षक(abrasive) कणों के बीच के अंतर को ही उसकी संरचना कहते हैं|
ग्राइंडिंग पहिए में बॉण्ड का अनुपात उसके अनुपात का 10% से 30% तक होता है |
संगम संरचना वाले पहियो मैं अपघर्षक कण पास पास होते हैं और रन्र्धता(porosity) कम होती है तथा खुली संरचना वाले पहियों मैं अपघर्षक कण दूर दूर होते हैं एवं रन्र्धता(porosity) अधिक होती है|
ग्राइंडिंग पहिए की सघन संरचना 1 से 8 तक तथा खुली संरचना को 9 से 16 तक व्यक्त किया जाता है|


ग्राइंडिंग पहिए की संरचना का चयन(structure selection off grinding wheel)

ग्राइंडिंग पहिया की संरचना का चयन मुख्यतः तीन बातों पर निर्भर करता है
1. ग्राइंड की जाने वाली धातु की कठोरता पर
2. वांछित फिनिश के आधार पर
3. ग्राइंडिंग संक्रिया के आधार पर


कठोर और भंगुर पदार्थों की ग्राइंडिंग और फिनिशिंग के लिए सघन संरचना वाले पहिए का प्रयोग किया जाता है और मुलायम तथा अन्य पदार्थों की ग्राइंडिंग और फिनिशिंग के लिए खुली संरचना वाले ग्राइंडिंग पहिए का प्रयोग किया जाता है|


ग्राइंडिंग पहियों का साइज और  विनिर्देशन(size and specification of grinding wheel)

ग्राइंडिंग पहिए मानक साइज(standard size) के बनाए जाते हैं |
ग्राइंडिंग पहिए का साइज उनके ग्राइंडिंग व्यास, उनकी मोटाई और छेद(hole) के व्यास से व्यक्त होता है|
इसके अतिरिक्त कुछ संकेत अक्षर ग्राइंडिंग पहिए के ऊपर क्रम से लिखे जाते हैं जैसे
1. अपघर्षक का प्रकार(type of abrasive)
2. ग्रेन साइज(grain size)
3. ग्रेड(grade)
4. संरचना(structure)
5. बॉन्ड का प्रकार(types of bond)
6. उत्पादक का रिकॉर्ड(record of productor)


41A46HSV6

इसमें A - अपघर्षक(abrasive)
B - ग्रेन साइज(grain size) H- ग्रेड(grade) S- संरचना(structure) V- बॉन्ड का प्रकार(types of bond) 41ओर 6 उत्पादक के रिकॉर्ड के संकेत है|


ग्राइंडिंग पहिए का चयन कैसे करें(selection of grinding wheel)

ग्राइंडिंग पहिए का चयन हमेशा कार्य के अनुसार ही किया जाता है क्योंकि एक दूसरे से भिन्न होते हैं|
ग्राइंडिंग पहिए का चयन करते समय पांच बातों का ध्यान रखना अति आवश्यक होता है|
1. पहिए का साइज(size of wheel)
2.अपघर्षक(abrasive)
3. कणो का साइज(size of grain)
4. बॉण्ड(bond)
5. कार्य की गति(speed of work)


1. पहिए का साइज(size of wheel)

अलग-अलग साइज के अनुसार ग्राइंडिंग पहिए अलग-अलग प्रकार के होते हैं इनमें पतला पहिया(thik wheel) घिसाई(grinding) के लिए प्रयोग किया जाता है|
किसी भी कार्यखण्ड या जॉब के लिए एक अच्छे साइज के पहिए की आवश्यकता होती है |

2.अपघर्षक(abrasive)

कृत्रिम अपघर्षक मैं सिलीकान कार्बाईड के गुण तन्न सामर्थ्य(tensile strength) वाले पदार्थों को ग्राइंड करने के लिए उपयुक्त रहता है|

3. कणो का साइज(size of grain)

कार्यखण्ड अथवा जॉब की सफाई के लिए कणो का साइज उपयुक्त होना जरूरी होता है
एक अच्छी फिनिश प्राप्त करने के लिए ग्रेन साइज छोटा होना चाहिए| और जिस स्थान पर अच्छी फिनिश की आवश्यकता नहीं हो वहां मोटे ग्रेन साइज का उपयोग करना चाहिए|

4. बॉण्ड(bond)

बॉण्ड का चुनाव करना एक कठिन कार्य होता है|
इसमें नरम कार्य(soft work) के लिए सख्त पाहिए (Hard wheel) का इस्तेमाल करना चाहिए|
और सख्त(hard) कार्य के लिए नरम पहिए का उपयोग करना चाहिए|

5. कार्य की गति(speed of work)

ग्राइंडिंग पहिए का चुनाव करते समय जॉब की गति का भी ध्यान रखा जाना अति आवश्यक होता है|
इसमें अधिक गति वाले पहिए का बॉन्ड सख्त होना चाहिए तथा कम गति वाले पहिए का बॉन्ड मुलायम होना चाहिए|


ग्राइंडिंग व्हील का उपयोग गति के आधार पर हम इस टेबल के माध्यम से देख सकते हैं|

Grinding-cutting-speed-according-metal
Cutting-speed-of-grinding


लोडिंग (loading)

ग्राइंडिंग पहिए से नर्म (soft) पदार्थों की ग्राइंडिंग करते समय पदार्थ के छोटे-छोटे बारीक कण ग्राइंडिंग पहिए(grinding wheel) के छोटे-छोटे चित्रों में फंस जाते हैं इसे ही लोडिंग कहा जाता है|
यदि ग्राइंडिंग पहिए की गति कम और धातु कठोर हो तो लोडिंग हो जाती है|
यदि लोडिंग ग्राइंडिंग पहिए का उपयोग किया जाए तो जो पर निशान पड़ जाते हैं और बियरिंग भी ठीक कार्य नहीं कर पाता है| एवं पहिया भी एक तरफ होकर चलने लगता है|


ग्लेजिंग(glazing)

जब ग्राइंडिंग पहिए से अधिक ग्राइंडिंग की जाती है दोपहिया शीशे की तरह चिकना बन जाता है इसमें अपघर्षक कण बांड से जल्दी झड़ जाते हैं, ग्राइंडिंग पहिए की इस स्थिति को ग्लेजिंग कहते हैं |
यदि बॉन्ड भी अपघर्षक(abrasive) काणों के साथ घिसता जाता है तो पहिया सही हालत में रहता है और सही कटाई भी करता है|
ग्लेजिंग की समस्या से निपटने के लिए धातु वाला ग्राइंडिंग पहिया प्रयोग में लाया जाता है|


ड्रेसिंग(dressing)

अपघर्षक(abrasive) कणों को तोड़कर नए कण बाहर निकालने की क्रिया को ड्रेसिंग कहा जाता है
यह क्रिया एक ड्रेसर औजार(tool) की सहायता से की जाती है|

ड्रेसिंग औजार(dressing tool) हीरा कार्बाइड या टंगस्टन कार्बाईड का बना होता है|

ग्राइंडिंग पहिए में अनावश्यक पदार्थ भर जाने के कारण पहिए की घिसाई क्षमता के कम हो जाने से ड्रेसिंग करने की आवश्यकता होती है|
ड्रेसिंग प्रक्रिया के द्वारा भरे हुए अनावश्यक पदार्थों को निकाल दिया जाता है और नए घिसाई की स्थिति में निकल आते हैं|
यदि ग्राइंडिंग पहिया ठीक, साफ और तेज(sharp) होता है तो ग्राइंडिंग ठीक होती है
इस पोस्ट में हमने ग्राइंडिंग पहिए की संरचना, तथा ग्राइंडिंग पहिए के विभिन्न ऑपरेशन जैसे लोडिंग, ग्लेजिंग, ड्रेसिंग, आदि के बारे में जाना
अगर पोस्ट से संबंधित कोई शिकायत या सुझाव है कृपया हमें कमेंट करना ना भूलें
धन्यवाद

ग्राइंडिंग बॉन्ड के प्रकार | types of grinding bonds


दोस्तों इस पोस्ट में हम ग्राइंडिंग बॉन्ड के प्रकार के बारे में जानेगे |

ग्राइंडिंग बॉन्ड क्या है | what is grinding bonds

बॉन्ड के द्वारा अपघर्षक कणों को आपस में जोड़ने का काम किया जाता है |
इनका प्रयोग लगातार कर्तन(cutting) क्रिया करने के लिए किया जाता है| बांड के द्वारा धार लगाने वाले पत्थर तथा ग्राइंडिंग पहिए बनाए जाते हैं |

बॉन्ड के प्रकार (types of bonds)

ग्राइंडिंग बॉन्ड मुख्यतः सात प्रकार के होते हैं जो निम्नलिखित हैं|
1. वैट्रीफाइड बॉन्ड (vitrified bond)
2. सिलीकेट बॉन्ड (silicate bond)
3. चपटा बॉन्ड (shellac bond)
4. रेजिन बॉन्ड (resin bond)
5. रबड़ बॉन्ड (rubber bond)
6. ऑक्सिक्लोराइड बॉन्ड (oxycholoride bond)
7. मैटल बॉन्ड (metal bond)

1. वैट्रीफाइड बॉन्ड (vitrified bond)

वैट्रीफाइड बॉन्ड एक लाल भूरे रंग का क्ले बॉन्ड होता है|
जिसका आधार पदार्थ (base material) फेल्सपार होता है जो कि एक गलनीय मृतिका (fusible clay) होती है|
इसमें आवश्यक मात्रा में उच्च ताप को सहन करने के लिए पदार्थ मिलाए जाते हैं|
इन अवयवों को पानी में घोलकर तथा अपघर्षक कणों के साथ मिलाकर प्रेस इत्यादि में ढाल (casting) करके वांछित आकृति दी जाती है इसके पश्चात इनहे कमरे के ताप पर हवा द्वारा सुखाया जाता है|
सूखने के पश्चात इन पहियों को भट्टी में पकाते हैं और फिर इन्हें काट कर सही आकार में लाया जाता है |
वैट्रीफाइड बॉन्ड से बने पहिए (wheel) अच्छी सामर्थ्य(strength) तथा सरन्धृता (porosity) वाले होते हैं|
यह बॉन्ड झटकों के प्रति सुग्राही(sensitive) होते हैं|
यह उच्च ताप सहन करने योग्य भी होते हैं|
वैट्रीफाइड बॉन्ड से बने पहिए 200 मीटर प्रति मिनट की सरफेस स्पीड सहन कर सकते हैं|
व्यवसायिक रूप से इस बॉन्ड के पहिए को अंग्रेजी के अक्षर 'V' के द्वारा व्यक्त किया जाता है|
अधिकतर ग्राइंडिंग पहियों में इस प्रकार के बॉन्ड का प्रयोग किया जाता है |

2. सिलीकेट बॉन्ड (silicate bond)

सिलीकेट बॉन्ड के ग्राइंडिंग पहिए(grinding wheel) अपघर्षक कणों के साथ सिलीकेट मिलाकर तैयार किए जाते हैं |
इस बॉन्ड के मिश्रण बनाने, कुटाई करने(ramming) मोल्डिंग तथा सुखाने आदि की प्रक्रिया विट्रीफाइड बॉन्ड की तरह की होती है किंतु पकाने वाली भट्टी का तापमान केवल 260 डिग्री सेंटीग्रेड रखते हैं|
इस ताप के कारण ही इन भाइयों को उच्च तनन सामर्थ्य (high tensile strength) प्राप्त होती है|
कठोर तथा संहत कणो वाले पहिए बनाने के लिए विट्रीफाइड बॉन्ड की तरह ही इस मिश्रण कि लेई को द्रवीय(hydraulic) दाब द्वारा दबाया जाता है|
इस बॉन्ड से बने पहिए हल्के भूरे रंग के  जलरोधी (water proof)‌ होते हैं| इन गुणों के कारण इन पहियों का उपयोग वहां किया जाता है जहां पर कम घिसाव के साथ साथ शीतल कर्तन क्रिया करनी हो |
शीतल(cool) कर्तन क्रिया होने के कारण यह है कि यह बॉन्ड अपघर्षक कणों को विट्रीफाइड बॉन्ड की अपेक्षा अधिक तेजी से अलग करता है |
सिलीकेट बॉन्ड को अंग्रेजी के अक्षर 'S' के द्वारा व्यक्त किया जाता है |

3. चपटा बॉन्ड (shellac bond)

चपटा बॉन्ड (shellac bond) पहिए अपघर्षक पदार्थों को चपडा़ (shellac) के साथ मिलाकर तैयार किये जाते है |
इन पहियों के बॉन्ड तथा अपघर्षक कणों को एक माप तापित मिश्रण (steam heated mixer) मैं मिलाकर और फिर गर्म सांचो मै दाब के साथ ढालकर (cast) बनाया जाता है|
यह पहिए कुल कटिंग करते हैं और उच्च सर्फेस फिनिश प्रदान करते हैं|
इन्हें पानी के साथ बिना सुरक्षा के प्रयोग में लाया जा सकता है परंतु कास्टिक सोडा और तेल में इनका प्रयोग नहीं किया जा सकता |
यह पहिए अच्छी प्रत्यास्थता (elasticity) तथा सामर्थ्य (strength) वाले होते हैं|
इनका प्रयोग भारी कार्यों के लिए उपयुक्त नहीं होता है बल्कि इनका प्रयोग चिल्ड आयरन, ढलवा लोहा, इस्पात,
तथा कठोर किए गए स्टील के कैम की ग्राइंडिंग में प्रयोग होते हैं|
चपटा बॉन्ड को अंग्रेजी के अक्षर 'E 'के द्वारा व्यक्त किया जाता है |

4. रेजिन बॉन्ड (resin bond)

यह ग्राइंडिंग पहिए अपघर्षक कणों को सिंथेटिक रेंजन तथा अन्य यौगिको (compounds) को मिलाकर तैयार किए जाते हैं इसके बाद इन्हें लगभग 200 डिग्री सेंटीग्रेड तापमान तक गर्म करके पकाया जाता है|
रेजिंन बॉन्ड पहियों में बेकेलाइट और रेडमनांल (Redmanol) आदि रेंजिनो का प्रयोग किया जाता है, इसी कारण से इन पहियों को उच्च गति पर घुमाया जा सकता है|
यह पहिए अधिक सामर्थ्य या हाई स्ट्रैंथ वाले होते हैं इनके द्वारा धातु की कटिंग उच्च दर से कर सकते हैं|
रेजिन बॉन्ड को अंग्रेजी के अक्षर 'B' से व्यक्त किया जाता है |

5. रबड़ बॉन्ड (rubber bond)

रबड़ बॉन्ड  पहिए अपघर्षक पदार्थ, शुद्ध रबड़ तथा गंधक के मिश्रण को भट्टी में डालकर पकाकर तैयार किए जाते हैं|
यह पहिए पर्याप्त सामर्थ्य वाले होते हैं
इन्हें पतले अनुप्रस्थ काट में बनाया जा सकता है|
इनका प्रयोग मुख्य रूप से वहां किया जाता है जहां बहुत अधिक उच्च स्तर की सरफेस फिनिशिंग की तथा निकट डायमेंशन यथार्थता की आवश्यकता होती है|
रबड़ बॉन्ड के साथ संक्रिया करते समय कूलेन्ट के रूप में पानी का प्रयोग किया जा सकता है परंतु कास्टिक सोडा तथा तेल का प्रयोग नहीं करना चाहिए क्योंकि कास्टिक सोडा के प्रयोग से बॉन्ड विघटित होता है तथा तेल के संपर्क में आने से वह मुलायम बन जाता है|
इस बांड के पहियों का उपयोग अच्छी फिनिश प्राप्त करने के लिए किया जाता है|
रबड़ बॉन्ड को अंग्रेजी के अक्षर 'R' से व्यक्त किया जाता है|

6. ऑक्सिक्लोराइड बॉन्ड (oxycholoride bond)

ऑक्सिक्लोराइड बॉन्ड पहिए अपघर्षक पदार्थों तथा मैग्निशियम के ऑक्साइड और क्लोराइड के मिश्रण से भट्टी में पका कर तैयार कीये जाते है |
यह बॉन्ड ठंडी कटिंग क्रिया प्रदान करता है
परंतु इसके द्वारा ग्राइंडिंग हमेशा शुष्क अवस्था में की जाती है क्योंकि इस पर कुलेन्ट की क्रिया का बुरा प्रभाव तुरंत पड़ता है |
ऑक्सिक्लोराइड बॉन्ड के पहिए का उपयोग सामान्य डिस्क ग्राइंडिंग, कटलरी, रबड़ और चपड़ा बॉन्ड के पहिए फिनिश करने के लिए किया जाता है |

7. मैटल बॉन्ड (metal bond)

जब किसी ग्राइंडिंग व्हील में डायमंड पाउडर का प्रयोग किया जाता है तो अपघर्षको को पकड़ने के लिए यह बॉन्ड बहुत अच्छा रहता है|
डायमंड महंगा होता है अतः पाउडर की प्रभावी मोटाई को सीमित रखा जाता है और बॉन्ड पदार्थ को एक स्टील की प्लेट से जोड़ा जाता है|
मेटल बॉन्ड पहियों के निर्माण में मानक पाउडर मेटल टेक्निक (standard powder metal tequnic) का प्रयोग किया जाता है |

ग्रेन या ग्रिट (grain or grit) क्या होते हैं

ग्रेन या ग्रिट ग्राइंडिंग चाहिए के कणों के साइज को कहते हैं यह कार्यखण्ड या जॉब की फिनिशिंग को प्रभावित करता है |
अलग-अलग ग्राइंडिंग पहियों के अपघर्षक कण अलग-अलग साइज के हो सकते हैं इनको सरल और संयुक्त पहियों के नाम से जाना जाता है|
अधिक धातु काटने के लिए कोर्स ग्रेन तथा कम धातु काटने के लिए सूक्ष्म ग्रेन पहिए का प्रयोग किया जाता है |

ग्रेन या ग्रिट का चयन

ग्रेन या ग्रिट का चयन काटे जाने वाली धातु की मात्रा उसकी वांछित फिनिश और ग्राइंड किए जाने वाली धातु की कठोरता के अनुसार किया जाता है |


दोस्तों इस पोस्ट में हमने ग्राइंडिंग बॉन्ड के प्रकार के बारे में जाना आपको हमारा यह पोस्ट कैसा लगा इससे संबंधित कोई शिकायत या सुझाव हो तो हमें कमेंट करें |

इसी प्रकार की अन्य ITI fitter theory से संबंधित रोचक जानकारी और नोट्स के लिए हम से जुड़े रहे |
धन्यवाद

ग्राइण्डिंग क्या है | grinding kya hai और इसमें कौन से आपघर्षक (abrassive) प्रयोग किए जाते हैं


दोस्तों इस पोस्ट में हम जानेंगे ग्राइण्डिंग क्या है grinding kya hai और इसमें कौन से आपघर्षक (abrassive) प्रयोग किए जाते हैं|

ग्राइण्डिंग क्या है grinding kya hai

किसी धातु को बारीक (छोटे-छोटे) कणों के रूप में काटने की क्रिया ग्राइण्डिंग कहते हैं |

grinding,grinder
grinding


इस प्रक्रिया में ग्राइण्डिंग पहिया (grinding wheel) कर्तन औजार(cutting tool) का कार्य करता है|
यह ग्राइण्डिंग पहिया छोटे-छोटे तेज क्रिस्टलो के द्वारा बनाया जाता है| जोकि किसी भी धातु को छोटे-छोटे कणों के रूप में काटता है|
पहिए के ऊपर लगे क्रिस्टल को अपघर्षक (abrassive) कहते है | इसी के आधार पर इस पहिए को अपघर्षक पहिया (abrassive wheel) कहां जाता है|
यह सभी क्रिस्टल आपस में एक दूसरे से बंधे हुए होते हैं|
ग्राइंडिंग क्रिया के द्वारा हम 0.38 मिलीमीटर से 0.76 मिलीमीटर तक की धातु को काट सकते हैं |
ग्राइण्डिंग का उपयोग grinding ka upyog
ग्राइण्डिंग का उपयोग विभिन्न प्रकार के कर्तन औजार(cutting tools) जैसे - प्लेनर, लैथ, स्लोटर मशीन के औजार, ड्रिल, छेनी, रीमार, टेप, डाई, एवं मिलिंग कटर आदि की धार को तेज करने के लिए किया जाता है |
ग्राइण्डिंग द्वारा किसी धातु या जॉब पर से बर्र हटाकर उसे चिकना एवं स्मूथ बनाया जा सकता है |

आपघर्षक (abrassive)

यह किसी ग्राइण्डिंग पहिए (grinding wheel) का वह पदार्थ होता है जो कटिंग का कार्य करता है |
इन पदार्थों का उपयोग ग्राइंडिंग क्रिया के अतिरिक्त लैपिंग, होनिंग, बफिंग, और सुपर फिनिशिंग क्रियाओं के लिए भी किया जाता है |
एर्बेसिव छोटे-छोटे कणों के रूप में अत्यंत कठोर पदार्थ होते हैं जिनके अंदर अनेक प्रकार की तिव्र कोर तथा नोक(point) होते हैं |
एक अच्छे आपघर्षक (abrassive) को शुद्ध होना चाहिए तथा इसमें कड़ेपन(toughness) और कठोरता का गुण भी होना चाहिए |

आपघर्षक के प्रकार (types of abrassive)

आपघर्षक मुख्यतः दो प्रकार के होते हैं|
1. प्राकृतिक आपघर्षक (natural abrassives)
2. कृत्रिम या निर्मित आकर्षक (artificial aur menufac tured abrassive)

1. प्राकृतिक आपघर्षक (natural abrassives)

इस प्रकार के आपघर्षको को खानों से प्राप्त किया जाता है
इन आपघर्षको मैं अशुद्धता होने के कारण इनको कम प्रयोग में लाया जाता है|
प्राकृतिक आपघर्षको में हीरा, एमरी, ठोस क्वार्ट्ज, कोरन्डम तथा बालू पत्थर(sand stone) आदि आते है |
इनमें बालू पत्थर से ग्राइंडिंग पत्थर (grinding stone) बनाए जाते हैं |
एमरी एलुमिनियम ऑक्साइड से बनाया जाता है इसमें 55% से 65% तक एलुमिना होता है |
कंडोम भी एल्यूमीनियम ऑक्साइड से बनाया जाता है इसमें 75% से 95% तक एलुमिना होता है |
हीरा (diamonds) को सीमेंटेड कार्बाइड टूल की ग्राइंडिंग के लिए प्रयोग में लाया जाता है |

2. कृत्रिम या निर्मित आकर्षक (artificial aur menufac tured abrassive)

ज्यादातर ग्राइंडिंग पहिए कृत्रिम अपघर्षक के द्वारा बनाए जाते हैं, क्योंकि यह शुद्ध होते हैं |
इन अपघर्षको को विद्युत भट्टीयो मैं बनाया जाता है क्योंकि ऐसा करने से इनकी अशुद्धियों को हटाया जा सकता है और रासायनिक क्रिया के लिए ताप प्राप्त हो जाता है |

कृत्रिम अपघर्षक के प्रकार (types of artificial abrasives)

कृत्रिम अपघर्षक मुख्यत चार प्रकार के होते हैं जो कि इस प्रकार है |
1. सिलीकन कार्बाईड या कार्बोरेण्डम (silicon carbide  or carborundum)
2. एल्यूमीनियम ऑक्साइड (aluminium oxide)
3. कृत्रिम हीरे (artificial diamonds)

1. सिलीकान कार्बाईड या कार्बोरेण्डम (silicon carbide  or carborundum)

सिलीकन कार्बाईड के कारण बहुत ही कठोर तथा भंगूर होते हैं इनके कारण इनका प्रयोग कम तनन सामर्थ्य (low tensile strength) वाली धातु को ग्राइंड करने में किया जाता है |
सिलिकॉन कार्बाइड को बनाने के लिए सिलिका सैंड, कोक सा डस्ट (saw dust) तथा नामक बराबर मात्रा में लेकर विद्युत भट्टी में 2000 डिग्री सेंटीग्रेड तापमान पर गर्म किया जाता है |
गर्म करने से जो अशुद्धियां होती हैं, वह दूर हो जाती है |
भट्टी से जो रवे प्राप्त होते हैं उनको हथौड़ी की सहायता से अथवा रोलरो की सहायता से अपघर्षक कणों के रूप में बदल लिया जाता है|
इन कणों से विद्युत चुंबक की सहायता से लोहे के कणों को निकाल लिया जाता है, इसके बाद इनको अमल तथा छार में डालकर बची हुई अशुद्धियों को भी दूर किया जाता है|
सिलीकन कार्बाईड का रंग चमकदार काला तथा हरा होता है|
स्कोर ब्लैक सिलिकन कार्बाइड तथा ग्रीन सिलिकन कार्बाइड दो भागों में बांटा जाता है |

2. एल्यूमीनियम ऑक्साइड (aluminium oxide)

एल्यूमीनियम ऑक्साइड से बनाए गए ग्राइंडिंग पहिए का प्रयोग उच्च तनन सामर्थ्य (high tensile strength) वाली धातु की ग्राइंडिंग करने के लिए किया जाता है|
एल्यूमीनियम ऑक्साइड बॉक्साइट नामक खनिज (अयस्क) से बनाया जाता है |
एल्युमिनियम ऑक्साइड को बनाने के लिए भट्टी के इलेक्ट्रॉन को ऑक्साइड के संपर्क में लाया जाता है |
इलेक्ट्रॉडो में रखी ग्रेफाइट चालक का कार्य करती है |
ऑक्साइड के पिघलने के बाद एलुमिनियम ऑक्साइड को कणों के रूप में बाहर निकाल लेते हैं फिर इन्हें हथौड़ी के द्वारा या रोलरो की सहायता से छोटे-छोटे कणों में बदलकर छलनीयो की सहायता से छानकर ग्रेडिंग कर लेते हैं |
यह कण कठोर (hard) तथा कड़े (tough) होते हैं |
इन कणों का रंग नीला या भुरा होता है |
एलुमिनियम ऑक्साइड नियमित एलुमिनियम ऑक्साइड तथा व्हाइट एलुमिनम ऑक्साइड दो भागों में मिलते हैं |

3. कृत्रिम हीरे (artificial diamonds)

यह कृत्रिम रूप में पाये जाते हैं, जो कि प्राकृतिक हीरो की तरह कठोर होते है |
इनकी परिणाम बहुत अच्छे होते हैं |

आधार कार्ड में दस्तावेज़ अपलोड Document upload in Aadhar Card

 इस पोस्ट में हम जानेगे आधार कार्ड में दस्तावेज़ अपलोड करना क्यों जरुरी है और आधार कार्ड में दस्तावेज़ अपलोड करने की प्रक्रिया क्या है | आधा...